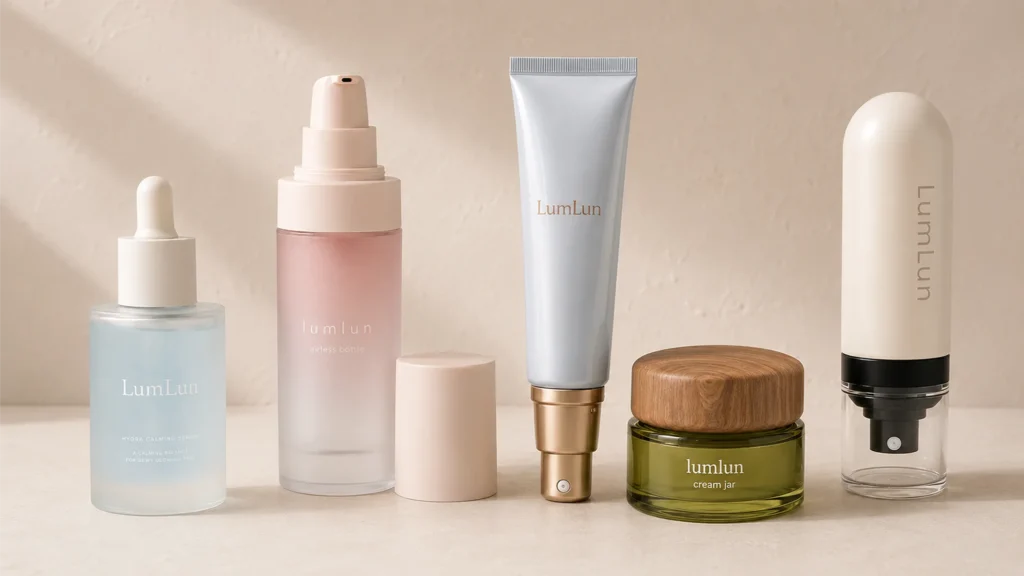
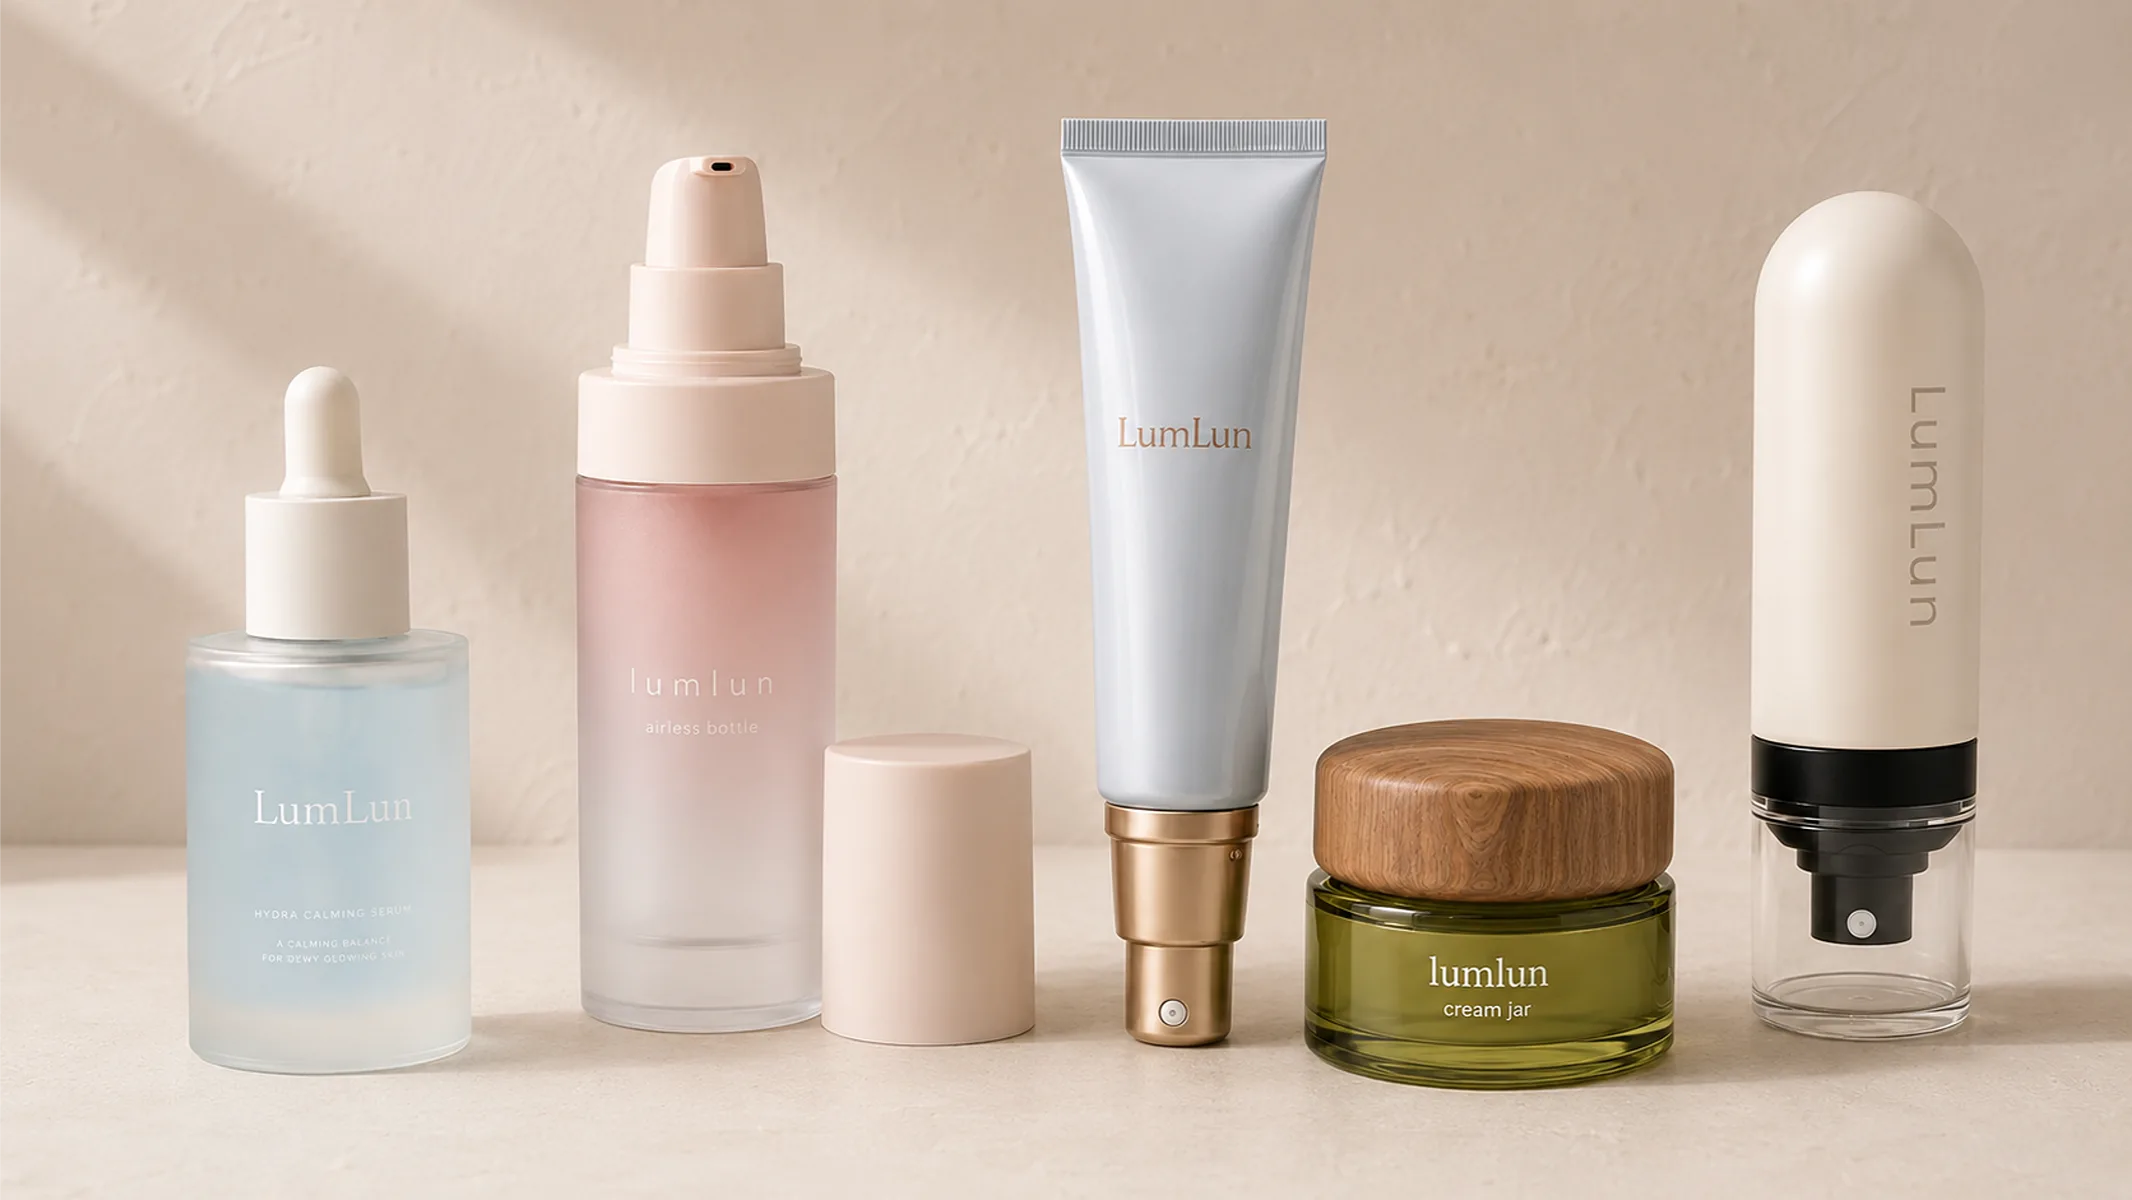
Das Veredelung einer Kosmetikverpackung ist nicht nur eine einzige Entscheidung. Ein fertiges Verpackung kann Material-/Formfarbe, Oberflächenbehandlung und gedruckte oder aufgebrachte Dekoration kombinieren. Diese Ebenen getrennt zu betrachten macht klarer, was auf Flasche, Tiegel oder Tube technisch sinnvoll ist.
Für Hautpflegeverpackungen zählt vor allem: Welchen sichtbaren Effekt erzeugt der Prozess, welche Oberfläche braucht er, wo kann Gestaltung sitzen und unterstützt das konkrete Modell den gewünschten Weg?
Ein Referenzbild kann mehrere Prozesse gleichzeitig zeigen: farbigen Körper, matte Beschichtung, metallisches Logo und klare Kappe. Werden diese sichtbaren Ebenen getrennt, lässt sich leichter erkennen, was Teil des geformten Components ist und was nachträgliche Dekoration.
LumLun zeigt aktuell acht zentrale Dekorations- und Veredelungsrichtungen für Kosmetikverpackungen: Heißprägung, Spritzlackierung, Siebdruck, Metallisierung, Farbverlauf, Hochglanzoberfläche, matte Oberfläche und Wassertransferdruck. Eingefärbtes Material bzw. Materialdurchfärbung ist bei kompatiblen Kunststoffteilen eine separate Grundfarbroute; Labels sind eine weitere Gestaltungsoption, wenn das ausgewählte Verpackung eine geeignete Etikettierfläche bietet. Diese Ebenen getrennt zu betrachten, macht ein Referenzbild deutlich leichter in reale Produktionsschritte übersetzbar.
Grundfarbe, Oberflächenveredelung und gedruckte Dekoration trennen
Grundfarbe beschreibt die Farbe der geformten oder hergestellten Komponente, wenn Material und Produktionsweg das zulassen. Sie eignet sich, wenn Flaschenkörper, Kappe, Tiegel oder Tubenkomponente selbst farbig sein sollen.
Oberflächenveredelung verändert Optik oder Haptik außen. Matt, glänzend, satiniert/frosted, beschichtet, metallisiert oder Soft-Touch-ähnlich können je nach Material und Modell durch unterschiedliche Verfahren entstehen. Der sichtbare Effektname benennt nicht automatisch den Prozess.
Gedruckte Dekoration fügt Logo, Produktname, Linien, Symbole oder weitere Grafik hinzu. Siebdruck, Heißprägung und Etiketten erfüllen unterschiedliche Gestaltungsaufgaben.
| Ebene | Typische Frage | Zu bestätigen |
|---|---|---|
| Grundfarbe | Soll die Komponente selbst eingefärbt sein? | Material, verfügbare Formfarbe, Farbreferenz |
| Oberfläche | Matt, glänzend, frosted oder beschichtet? | Substrat, Geometrie, verfügbarer Prozess |
| Druck / Dekoration | Wie kommen Logo und Produktinfo auf das Verpackung? | Druckfläche, Detailgrad, Farbe, Verfahren |
Matte, glänzende, frosted und beschichtete Effekte nach Material und Oberfläche wählen
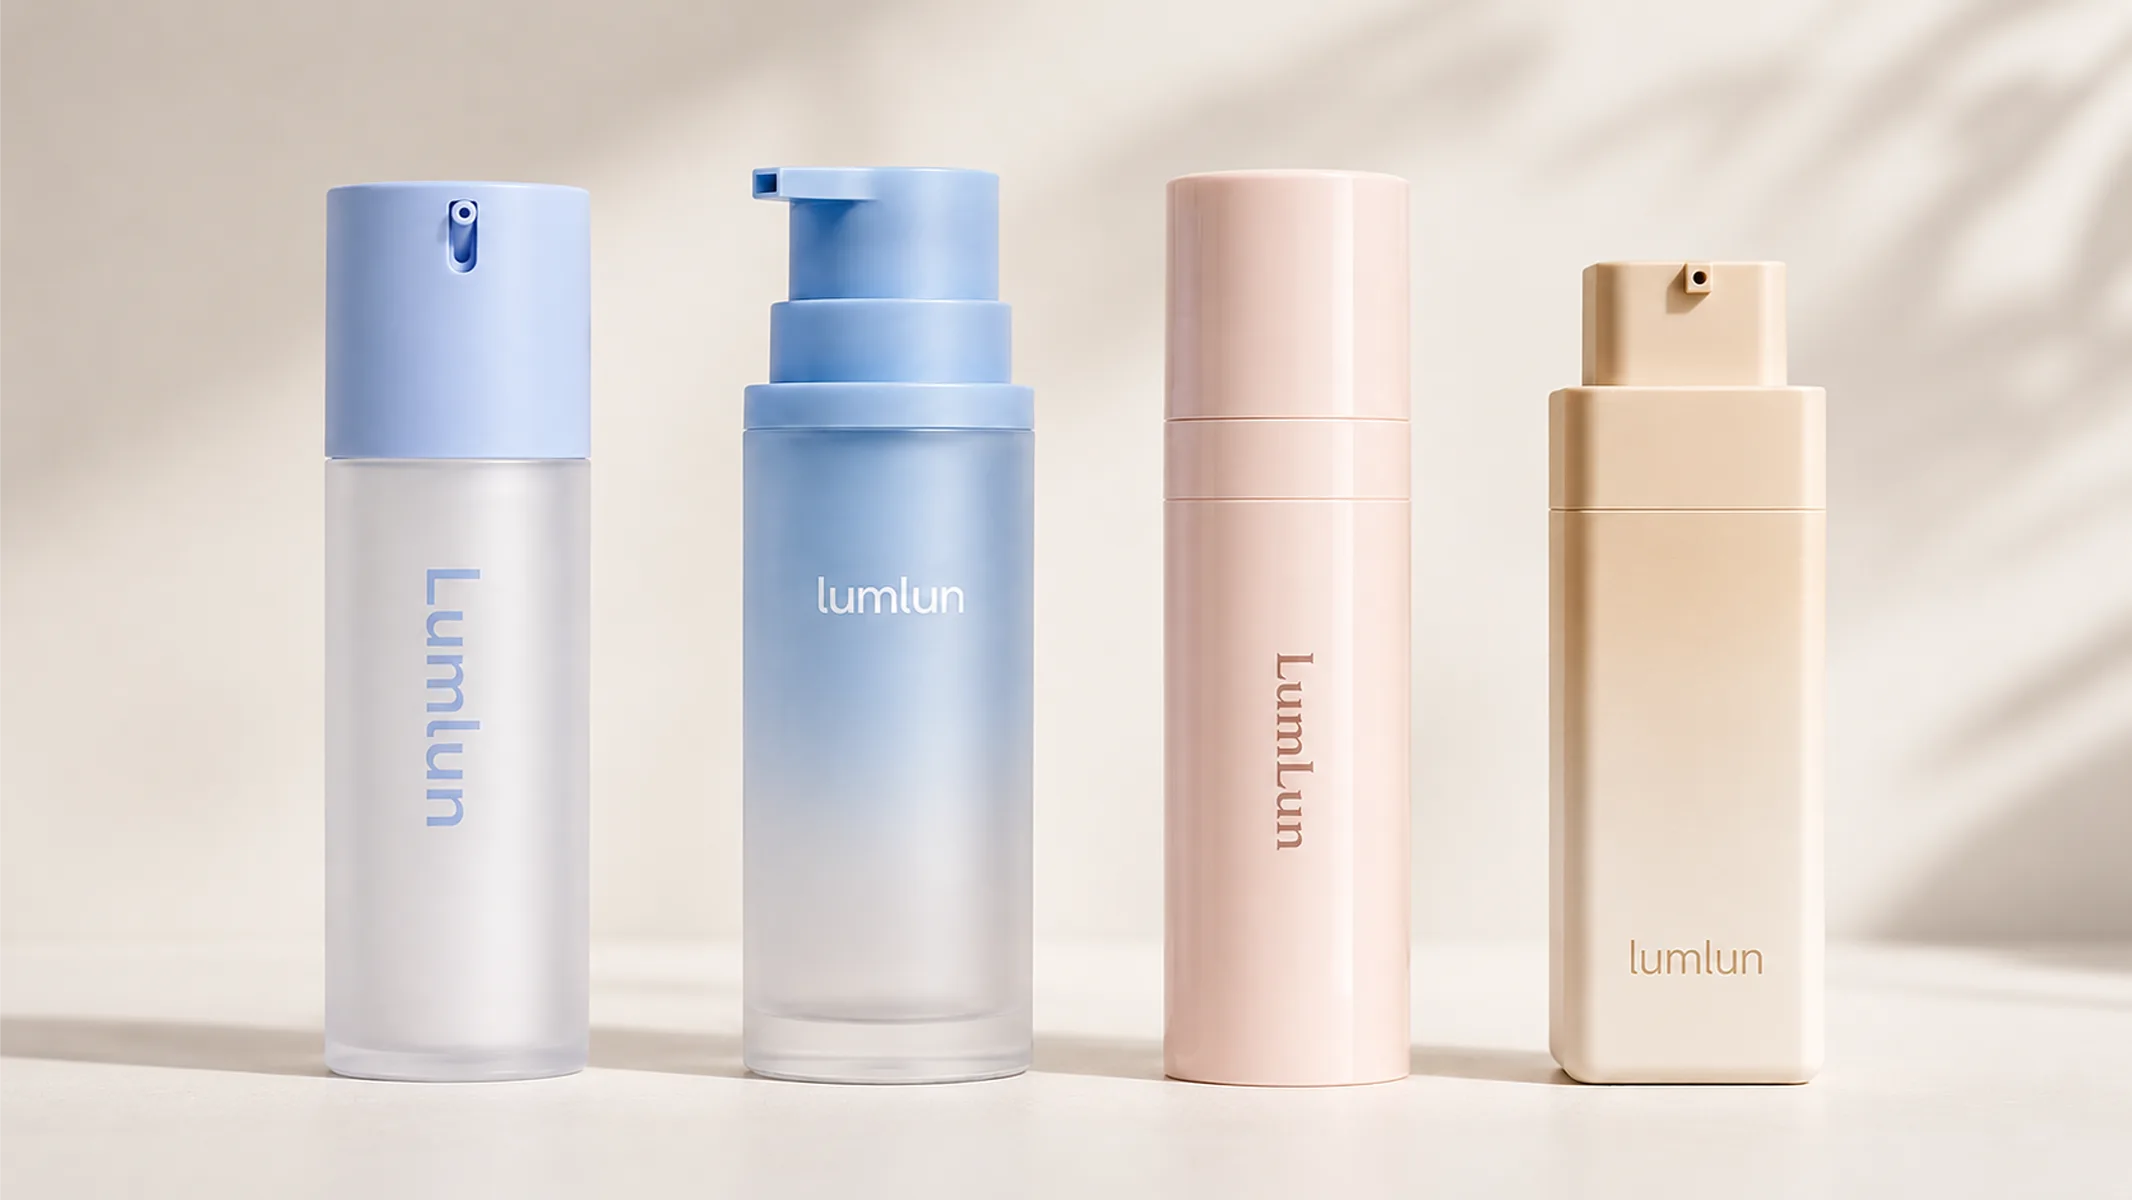
„Matt“ und „frosted“ werden oft gleichgesetzt, können aber unterschiedliche optische Wege beschreiben. Matt reduziert sichtbaren Glanz; ein frosted Effekt erhält häufig etwas Transparenz und streut den Blick durch die Oberfläche. Glänzende Flächen reflektieren stärker. Beschichtungen können Effekte erzeugen, die das Rohmaterial allein nicht liefert.
Der Veredelung-Name reicht nicht für die Produktionsfreigabe. Exaktes Modell, Material und Referenzeffekt müssen zusammen betrachtet werden. Dasselbe „Matt“ kann auf PP, PETG, Glas oder einem beschichteten Teil anders wirken.
Bei transparenten und transluzenten Verpackungen wirkt das Veredelung zusätzlich mit dem sichtbaren Innenaufbau zusammen. Eine frosted Außenwand kann Innenflasche oder Produktfarbe weiterhin zeigen; opake Formfarbe erzeugt eine andere Wirkung.
Ist Farbtreue wichtig, sollte die Referenz am geplanten Verfahren und Substrat beurteilt werden. Formfarbe, Beschichtungsfarbe und Druckfarbe sind verschiedene Produktionswege und nicht allein wegen derselben Pantone-Angabe identisch.
Dasselbe gilt für Glanzgrad und Transparenz. Mattes PP, beschichtetes PETG und frosted Glas können mit ähnlichen Worten beschrieben werden, erzeugen aber andere Lichtdurchlässigkeit, Kantenwirkung und Haptik. Freigegeben werden sollte der reale Effekt, nicht nur sein Name.
Spritzlackierung ist sinnvoll, wenn ein sichtbares Bauteil eine bestimmte Oberflächenfarbe, größere Abdeckung oder eine matte/glänzende Richtung benötigt, die das Rohmaterial allein nicht liefert. Farbverlauf erzeugt einen kontrollierten Farbverlauf statt einer einheitlichen Fläche. Bei beiden ist Pantone ein Zielreferenzwert, aber kein Beweis dafür, dass unterschiedliche Substrate identisch aussehen; Transparenz, Grundharz und Glanzgrad können denselben Farbton sichtbar verändern.
Auch das Handling zählt. Eine glänzende Oberfläche reflektiert stärker und lässt Farben oft intensiver wirken, zeigt aber Fingerabdrücke und Reflexionen meist deutlicher. Matt reduziert Blendung und kann Griffspuren bei manchen Farben weniger auffällig machen; dunkle matte Flächen können trotzdem Öl, Staub oder Reibspuren zeigen. Matt ist nicht automatisch fingerabdruckfrei und glänzend nicht automatisch unpraktisch.
Siebdruck, Heißprägung und Etiketten für unterschiedliche Aufgaben einsetzen
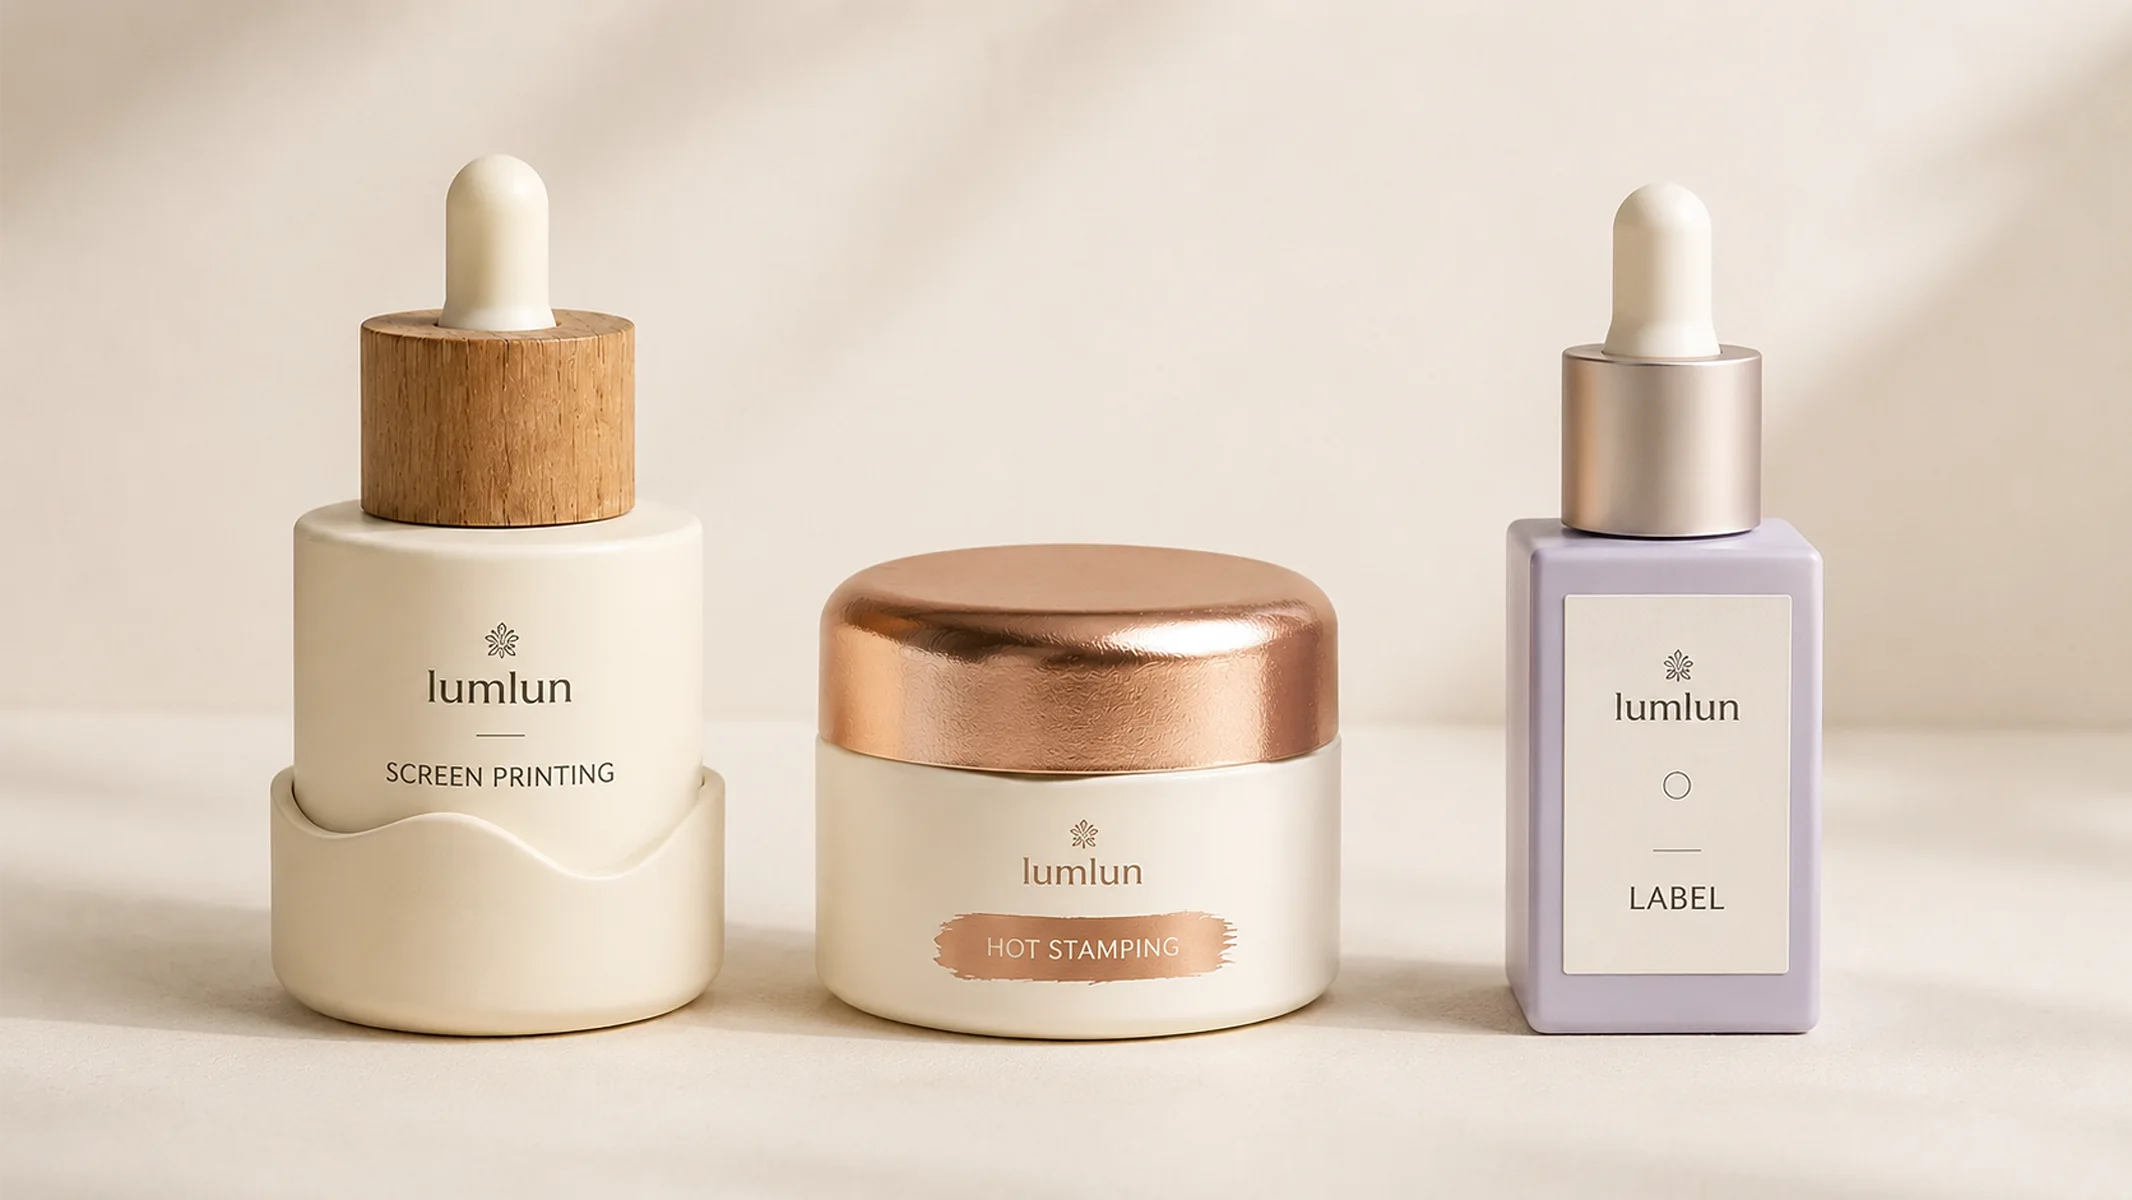
Siebdruck eignet sich für direkte Logos, Produktnamen und einfache Grafikbereiche auf kompatiblen Oberflächen, wenn Druckfläche und Geometrie passen.
Heißprägung überträgt eine Folienwirkung und wird häufig für Logo, Linie oder gezielten Akzent verwendet. Stark gekrümmte, schmale oder unterbrochene Flächen können die nutzbare Fläche begrenzen.
Etiketten können mehr Informationen oder komplexere Grafiken aufnehmen, wenn eine geeignete Label-Fläche vorhanden ist. Material, Kante, Haftung und Platzierung werden dabei Teil des fertigen Erscheinungsbilds.
Mehrere Verfahren können kombiniert werden, etwa Formfarbe plus Siebdruck oder Beschichtung plus Heißprägung. Jede zusätzliche Stufe sollte aber eine klare Aufgabe haben; mehr Prozesse bedeuten nicht automatisch ein besseres Ergebnis.
Bei hoher Informationsdichte sollte der Prozess gewählt werden, der Pflichttext lesbar hält. Ein kleines heißgeprägtes Logo kann als Akzent funktionieren; umfangreiche Inhalts-, Anwendungs- oder Pflichtinformationen brauchen häufig eine geeignete Druck- oder Label-Lösung.
Dekoration muss auch Komponentenübergänge beachten. Ein Logo über Kappenlinie, Schulter oder Nachfüllnaht kann nach Montage unterbrochen wirken. Kritisches Gestaltung sollte möglichst auf einer stabilen Fläche liegen.
Für normale Fronttexte, Produktnamen und einfache Logos ist Siebdruck oft die direkteste Route, wenn Oberfläche und Gestaltung passen. Heißprägung eignet sich eher als lokaler Metallic-Akzent – etwa Logo, Linie oder ausgewählte Schrift – und nicht als Standard für dichte Information. Metallisierung ist wiederum etwas anderes: Damit kann eine komplette Pumpe, ein Collar, eine Kappe oder ein anderes bestätigtes Bauteil durchgehend metallisch erscheinen. Labels bleiben sinnvoll, wenn mehr Text, komplexe Grafik oder eine eigene Etikettenfläche benötigt wird.
Keiner dieser Prozesse ist automatisch die „Premium“-Lösung. Ein zurückhaltend heißgeprägtes Logo kann zu einer hochwertigen Serumlinie passen; eine komplett metallisierte Pumpe erzeugt einen stärkeren Metallcharakter; ein klares Siebdrucklayout kann für eine minimalistische, formularorientierte Linie passender sein. Entscheidend sind der visuelle Job und die verfügbare Oberfläche.
Die Verpackungsgeometrie bestimmt die Gestaltungsfläche
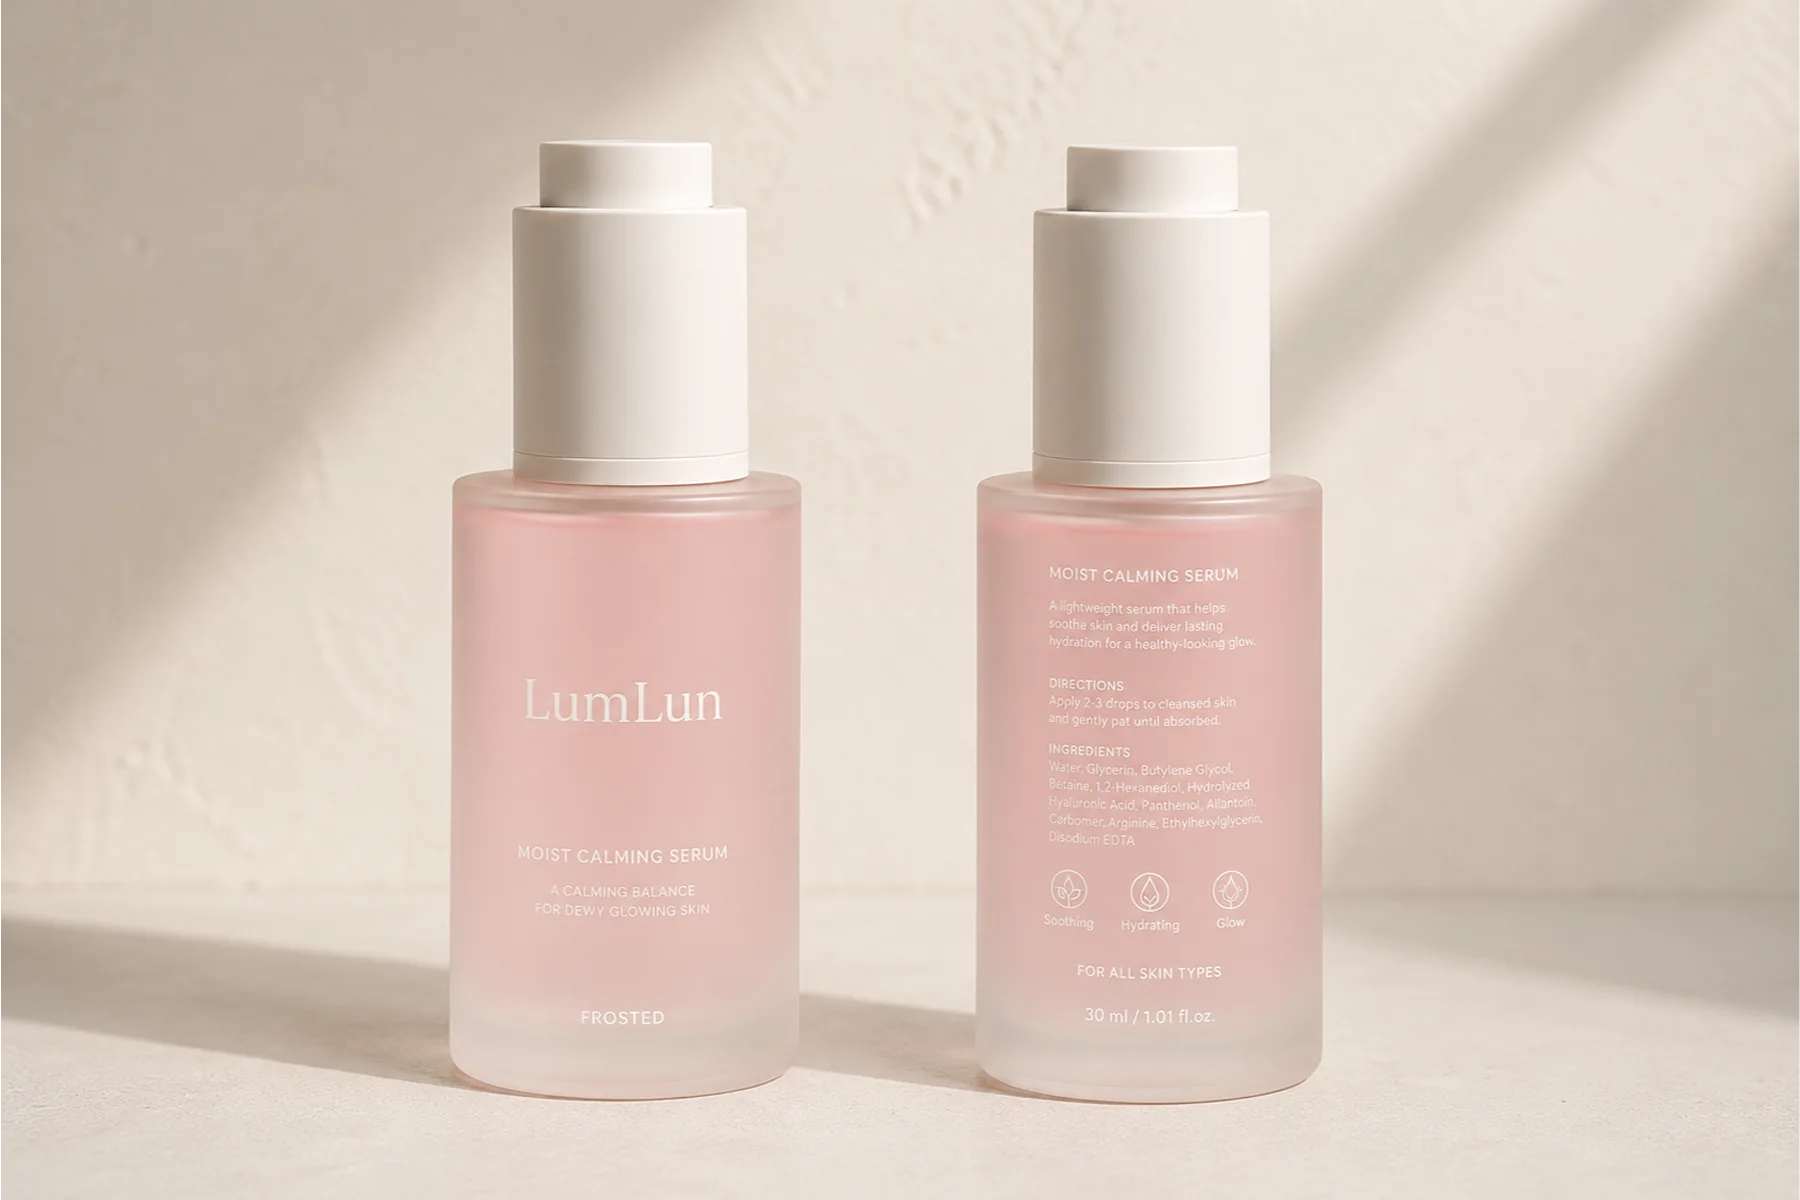
Eine hohe Rundflasche, eine quadratische Airless-Flasche, eine weiche Tube und ein breiter Tiegeldeckel bieten nicht dieselbe Fläche. Schulterkurven, Nähte, Pumpenkragen, Kappenlinien und Durchmesserwechsel reduzieren oft den nutzbaren Bereich.
Das reale Modell sollte vor der finalen Gestaltungsfreigabe feststehen. Danach werden Logobreite, Schriftgröße, Folienfläche, Labelmaß und Vorder-/Rückseiteninformation an der tatsächlichen Fläche ausgerichtet.
Bei mehreren Größen ist häufig die kleinste Kapazität die engste Gestaltungsfläche. Ein Design für 100ml kann bei 30ml andere Abstände brauchen, ohne dass die visuelle Familie verloren geht.
Ein gutes Gestaltungssystem definiert deshalb, was konstant bleiben muss – Logo, Kernfarben, Typohierarchie, ausgewählter Akzent – und was sich an die Verpackung anpassen darf. So arbeitet das Design mit realen Proportionen statt gegen sie.
Wassertransferdruck ist sinnvoll, wenn eine kompatible Kappe oder gekrümmte Außenhülle ein durchgehendes Muster wie Marmor oder eine andere Vollflächenstruktur tragen soll. Es ersetzt nicht die normale Textdekoration: Mustermaßstab, Nahtposition und Orientierung müssen zur Geometrie passen; Produktinformationen brauchen weiterhin eine lesbare eigene Gestaltungsrichtung.
Eine abgestimmte Veredelungsfamilie aufbauen, ohne jedes Verpackung identisch zu machen
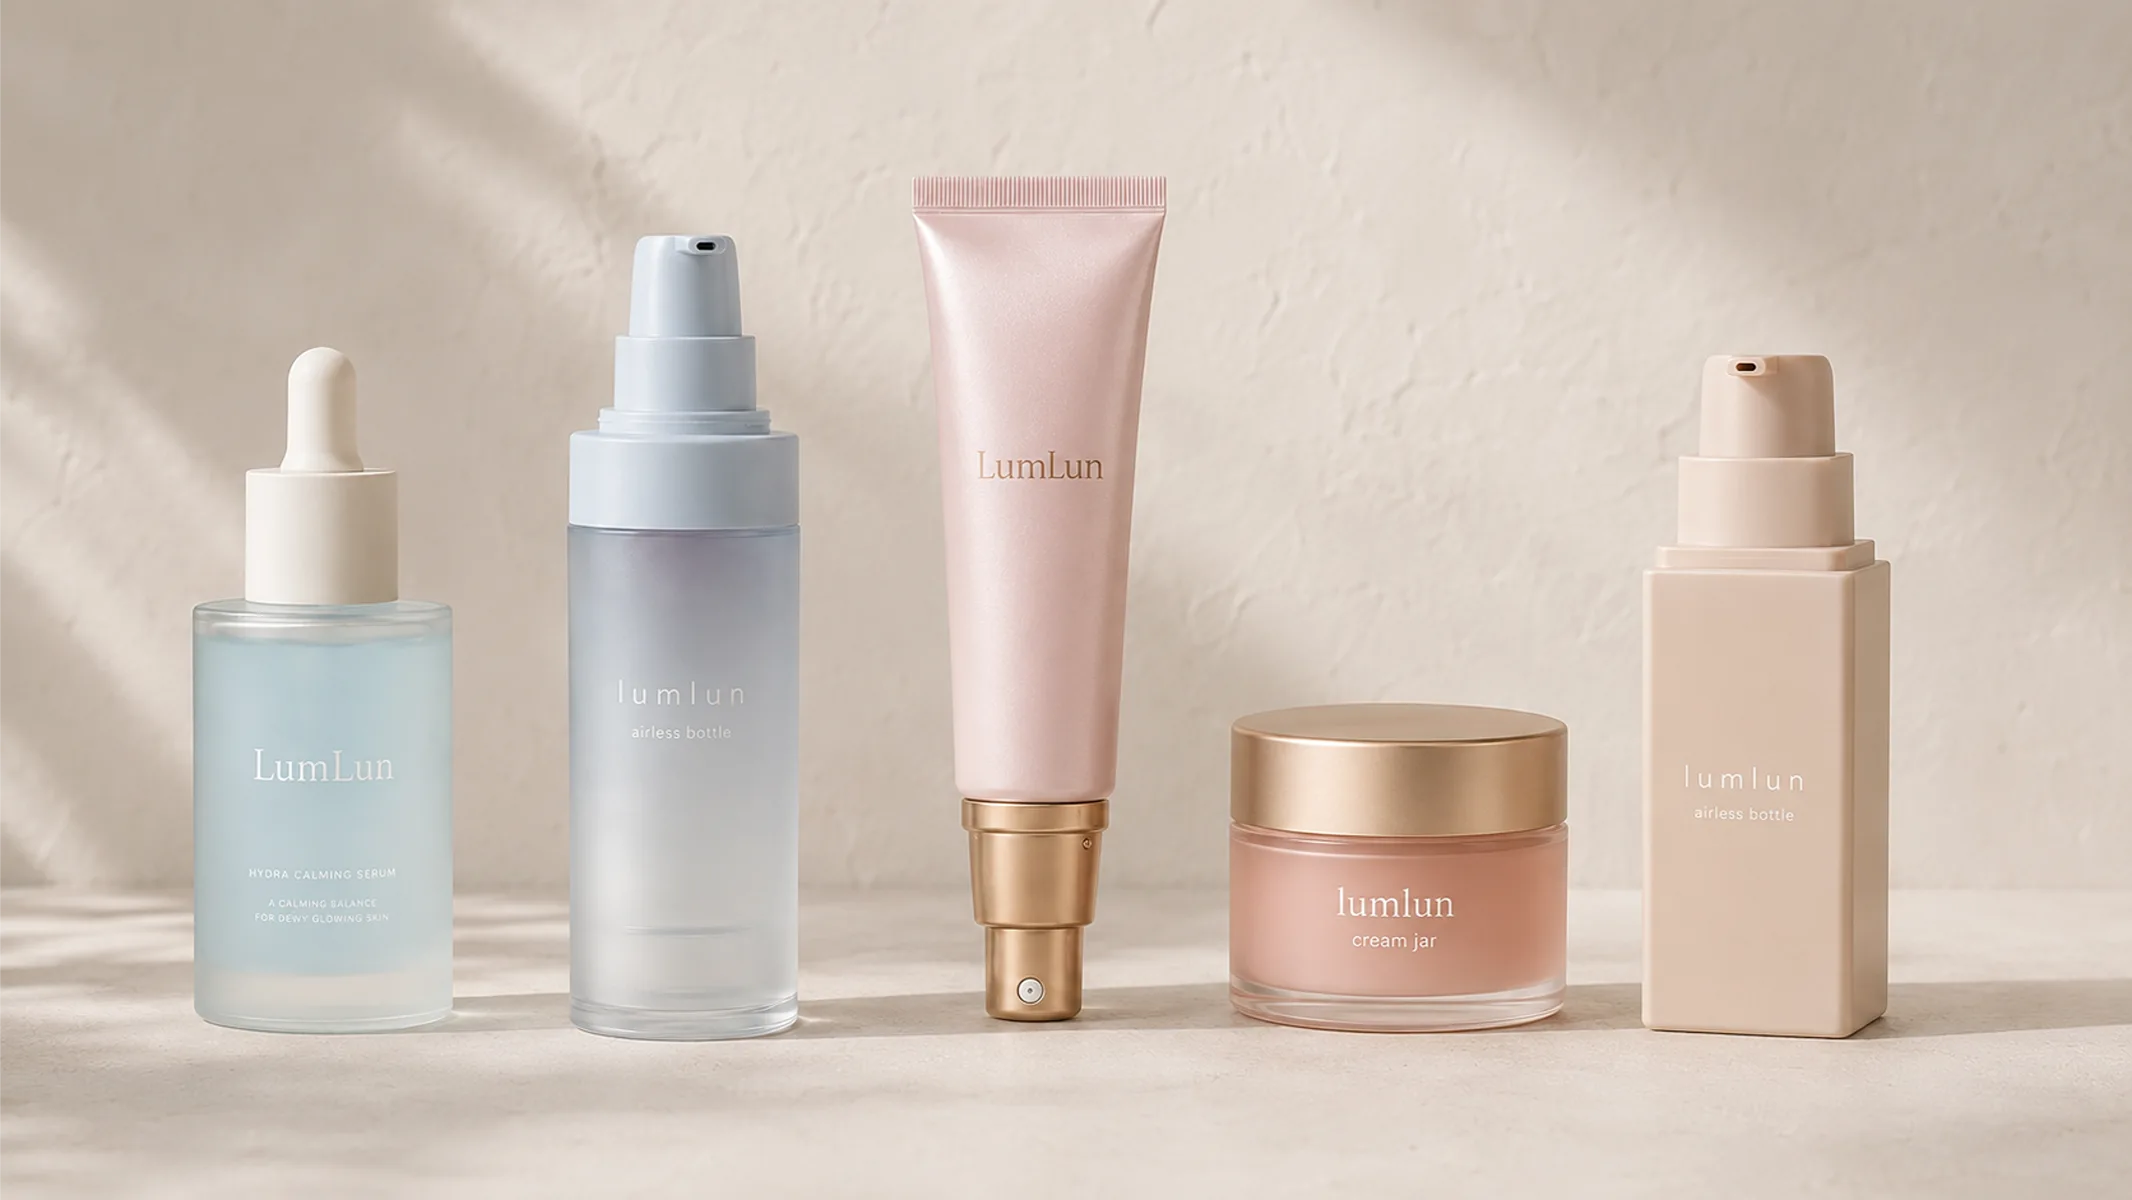
Eine Hautpflegelinie kann Airless-Flasche, Cremetiegel und Kosmetiktube kombinieren. Sie brauchen weder identische Materialien noch identische Veredelungsprozesse. Eine gemeinsame Farbfamilie, Logo-Behandlung oder ein ausgewählter Metallic-Akzent kann die Linie verbinden.
Visuelle Konsistenz entsteht durch das Designsystem, nicht dadurch, denselben Prozess auf jede Oberfläche zu zwingen. Eine Airless-Flasche kann Formfarbe und Siebdruck nutzen, ein Tiegel Heißprägung auf dem Deckel und eine Tube Druck auf dem Tubenkörper.
Reale Oberflächen können in den LumLun Kategorien Airless-Flasche & -Tiegel, Cremetiegel und Kosmetiktuben verglichen werden, bevor das Veredelungssystem freigegeben wird.
Ein Veredelung kann auch mit einem Lichtschutz-Anforderungsprofil zusammenhängen, die Aussage muss aber präzise bleiben. Eine ausreichend opake, vollflächige Spritzlackierung oder ein tatsächlich metallisiertes Außenteil kann den Lichteinfall auf ein Innenpack reduzieren, wenn die komplette Konstruktion das Licht entsprechend blockiert. Matt oder glänzend allein ist keine Lichtbarriere, und kein Veredelung beweist automatisch Stabilität oder Haltbarkeit der Formulierung. Bei Lichtempfindlichkeit muss das vollständige Verpackung mit der realen Formulierung betrachtet werden.
Auch die visuelle Positionierung kann die Vorauswahl leiten, ohne in Psychologie abzudriften. Echtes Glas, zurückhaltende matte Flächen und lokale Metallic-Details können eine hochwertigere Materialrichtung unterstützen; saubere Siebdruckgrafik und wenige Effekte passen zu einem minimalistischen System; kräftige Spritzlackierungs, Verläufe oder glänzend-Effekte können eine leuchtendere Designsprache tragen. Das sind Designrichtungen und keine Versprechen zu Verkauf oder Kundenreaktion.
Das Veredelung am exakten Modell vor der Serienproduktion bestätigen
Ein Veredelung-Muster sollte nur wenige praktische Fragen klären: Sieht der Effekt auf dem gewählten Material richtig aus? Sitzt das Logo korrekt? Ist Druck oder Prägung sauber und ausgerichtet? Stimmen die sichtbaren Komponenten mit der freigegebenen Farbrichtung überein?
Daraus muss keine lange Testliste werden. Entscheidend ist der Vergleich der realen Oberfläche mit Referenz und Gestaltung und die anschließende Bindung an das exakte Modell und die freigegebene Dekorationsspezifikation.
Ist ein Effekt auf Material oder Geometrie nicht verfügbar, sollte der Prozess angepasst oder ein anderes reales Modell verglichen werden, statt jede optische Idee für jede Verpackung zu versprechen.
Für Nachproduktionen sollten freigegebenes Substrat, Farbrichtung, Veredelung-Prozess und Dekorationsmethode zusammen dokumentiert bleiben. Ein Wechsel von Formfarbe zu Beschichtung oder von Direktdruck zu Label kann sichtbar anders ausfallen, auch wenn die Druckdatei gleich bleibt.
Bei Pantone-kritischen Projekten sollte die Farbe auf dem realen Material und Veredelung freigegeben werden. Ein Pantone-Ziel auf Papier ist nicht dasselbe wie Spritzlackierung auf PETG, eingefärbtes PP oder eine glänzend beschichtete Komponente. Am physischen Muster sollten Farbe, Glanz, Metallic-Ton, sichtbare Fingerabdrücke, Logo-Kontrast und die kleinste Druckfläche gemeinsam beurteilt werden.