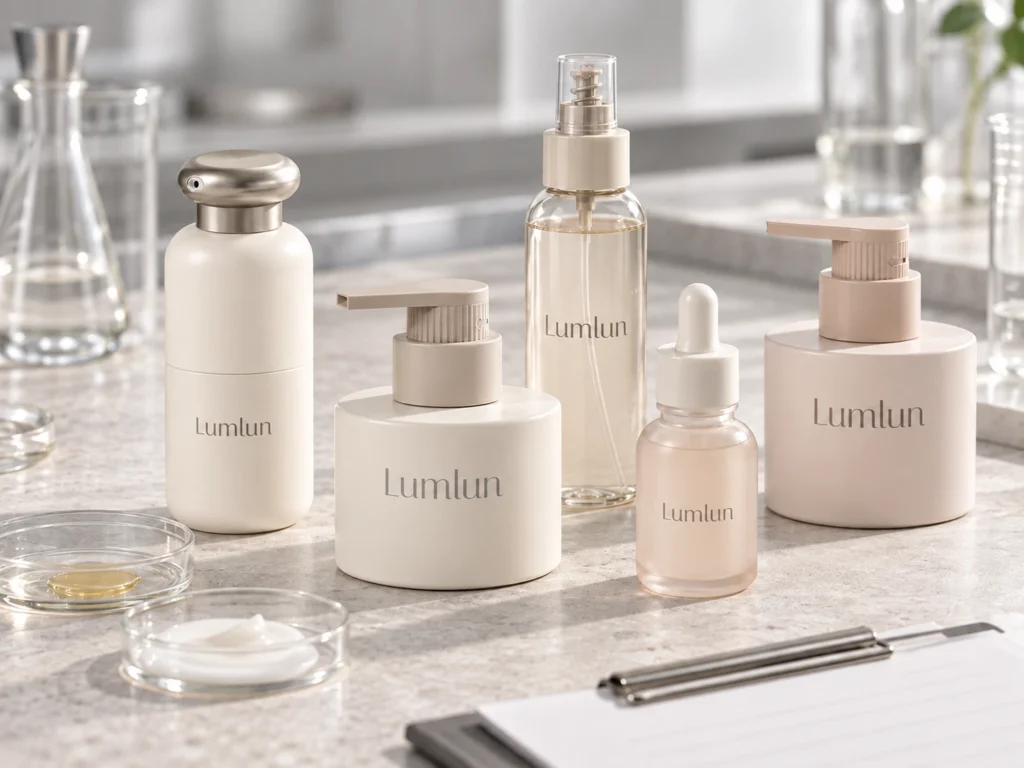
Al personalizar envases cosméticos, confirmar la apariencia y las dimensiones de la botella, el tarro, el tubo, la bomba, el pulverizador o el cuentagotas solo puede demostrar que este conjunto de envase cumple estructuralmente con los requisitos básicos del proyecto. No demuestra directamente que seguirá funcionando correctamente después del contacto prolongado con la fórmula real. Muchos envases parecen no tener problemas cuando están vacíos, pero después de llenarse con la fórmula pueden empezar a mostrar cambios en la dosificación, fugas, hinchamiento de componentes, afectación del acabado superficial u otros problemas de compatibilidad.
Por lo tanto, antes de la producción en masa formal, las marcas no solo deben confirmar el color, el logotipo y la apariencia del envase, sino también realizar una prueba de compatibilidad del sistema de envasado finalmente seleccionado utilizando la fórmula real. Lo que debe probarse no es solo el material de la botella, sino todo el sistema que realmente entra en contacto con el producto y participa en el uso real, incluidos el envase, la bomba, el tubo, la junta, el liner, el cuentagotas, el pulverizador, el cierre y la decoración superficial.
La verdadera pregunta que debe responder la prueba de compatibilidad del envase es esta: después de llenar la fórmula real en el envase final, ¿puede el envase seguir manteniendo su estructura y su función originales durante el almacenamiento, el transporte y el uso normal?
Por qué la prueba con el envase vacío no puede sustituir la prueba de compatibilidad con la fórmula real
En la etapa inicial de selección de modelo, las marcas suelen recibir primero muestras de stock o muestras de envases vacíos. Esta etapa es muy adecuada para confirmar la forma de la botella, la capacidad, el estilo de la bomba, la abertura, el tamaño general y la sensación en mano, y también ayuda al cliente a juzgar si vale la pena seguir utilizando un determinado modelo. Sin embargo, el envase vacío en sí no puede reflejar qué ocurrirá después de que la fórmula real entre en contacto con el envase.
Los diferentes ingredientes de la fórmula, su viscosidad, la proporción de fase oleosa, el contenido de alcohol, los tensioactivos y otras características de formulación pueden afectar al comportamiento del envase. La misma botella con bomba puede funcionar con suavidad cuando se llena con agua, pero después de cambiarla por una loción más espesa pueden cambiar la velocidad de dosificación, el rebote y la cantidad dispensada en cada pulsación. Del mismo modo, la misma botella con cuentagotas puede no mostrar problemas al probarse con agua normal, pero después de llenarse con un sérum de alta viscosidad, el rendimiento real de absorción y liberación puede ser completamente distinto.
Por eso, una prueba con agua puede ayudar a comprobar la función básica, pero no puede sustituir una prueba con la fórmula real. Si la marca va a vender finalmente un sérum, una crema, un aceite, un tónico u otra fórmula real, lo que realmente debe confirmarse al final es el rendimiento de esa combinación real de producto y envase.
La prueba de compatibilidad debe evaluar el sistema de envasado completo, no solo el cuerpo de la botella
Cuando se habla de “compatibilidad del envase”, muchas personas piensan primero en el material de la botella, por ejemplo vidrio, PET, PETG, PP o PE. Pero en un proyecto real, la fórmula no necesariamente entra en contacto solo con el cuerpo de la botella.
Una botella con bomba también incluye la bomba, el tubo de inmersión, la junta y las estructuras internas relacionadas con el resorte. Una botella con cuentagotas incluye la pipeta, la pera, el collar y las piezas de sellado que entran en contacto con la fórmula. Una botella con pulverizador de niebla fina requiere considerar al mismo tiempo el pulverizador, el tubo de inmersión, la junta y la boquilla. Un tarro de crema también puede implicar una tapa interior, un liner u otros componentes internos. Un tubo cosmético igualmente no está formado solo por el cuerpo del tubo, sino también por el hombro, la tapa y la abertura de salida.
Por lo tanto, un enfoque más razonable es probar el envase final como un sistema completo. Incluso si el cuerpo de la botella no muestra un cambio evidente, el envase no puede considerarse confirmado en compatibilidad si la bomba no puede funcionar de manera estable, la junta cambia o el rendimiento de sellado del cierre se ve afectado.
Si la bomba, la tapa, el liner u otros componentes utilizados en la producción en masa formal son diferentes de los utilizados en la muestra ensayada, también se debe actuar con cautela, porque el resultado de compatibilidad en realidad solo corresponde a la combinación exacta que fue probada en ese momento.
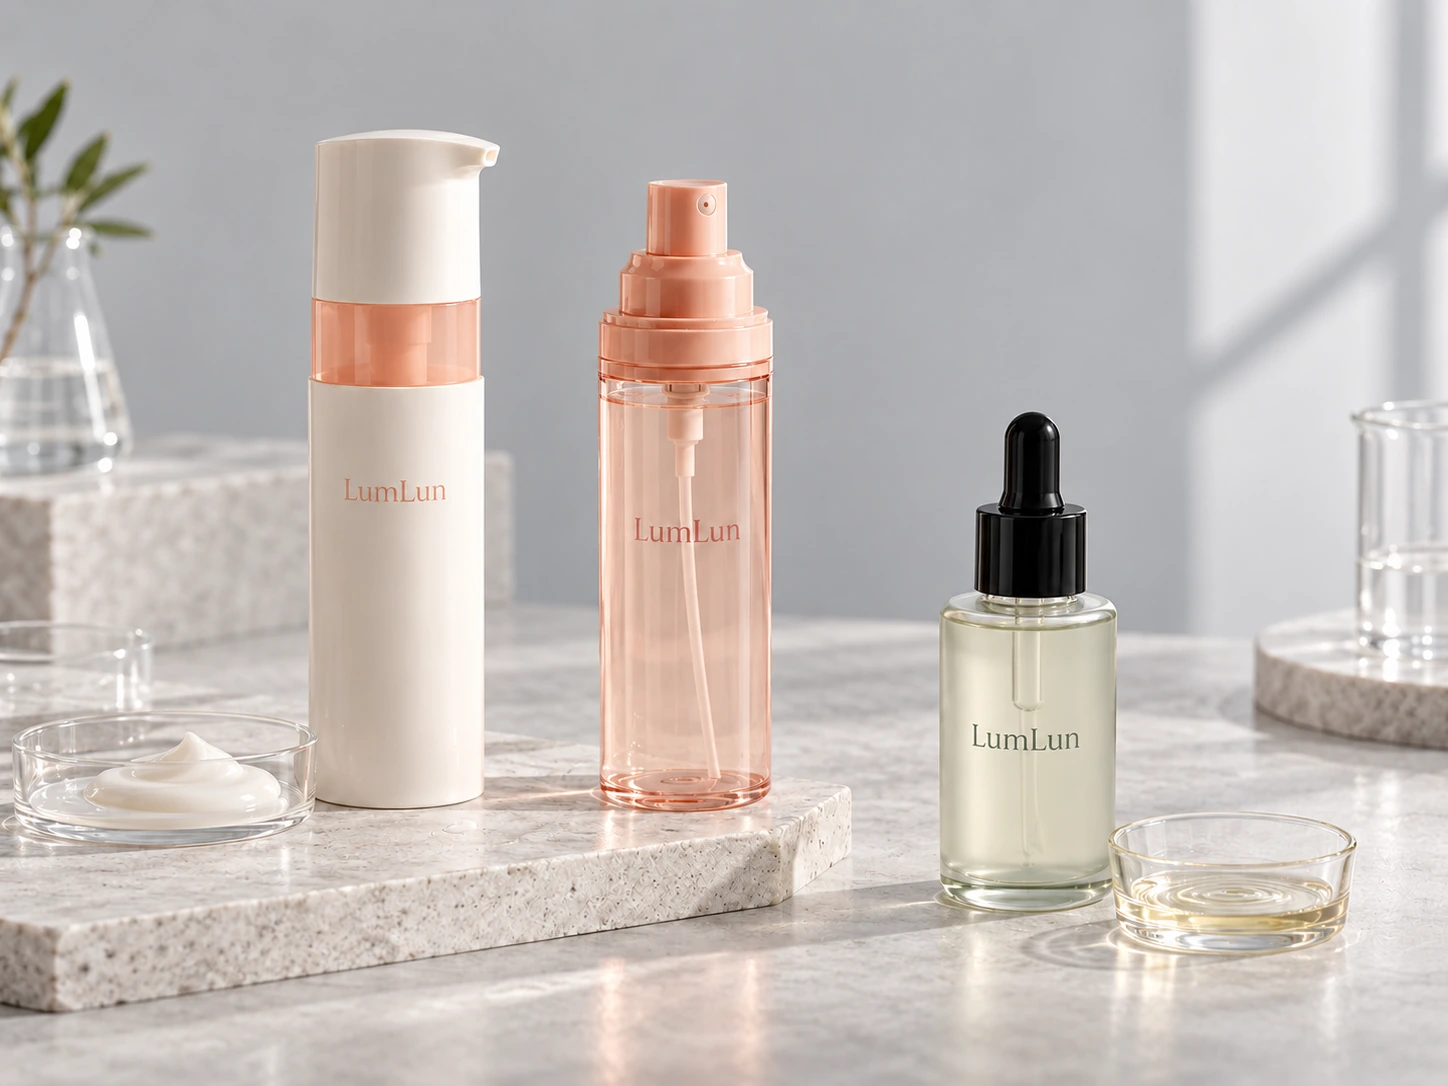
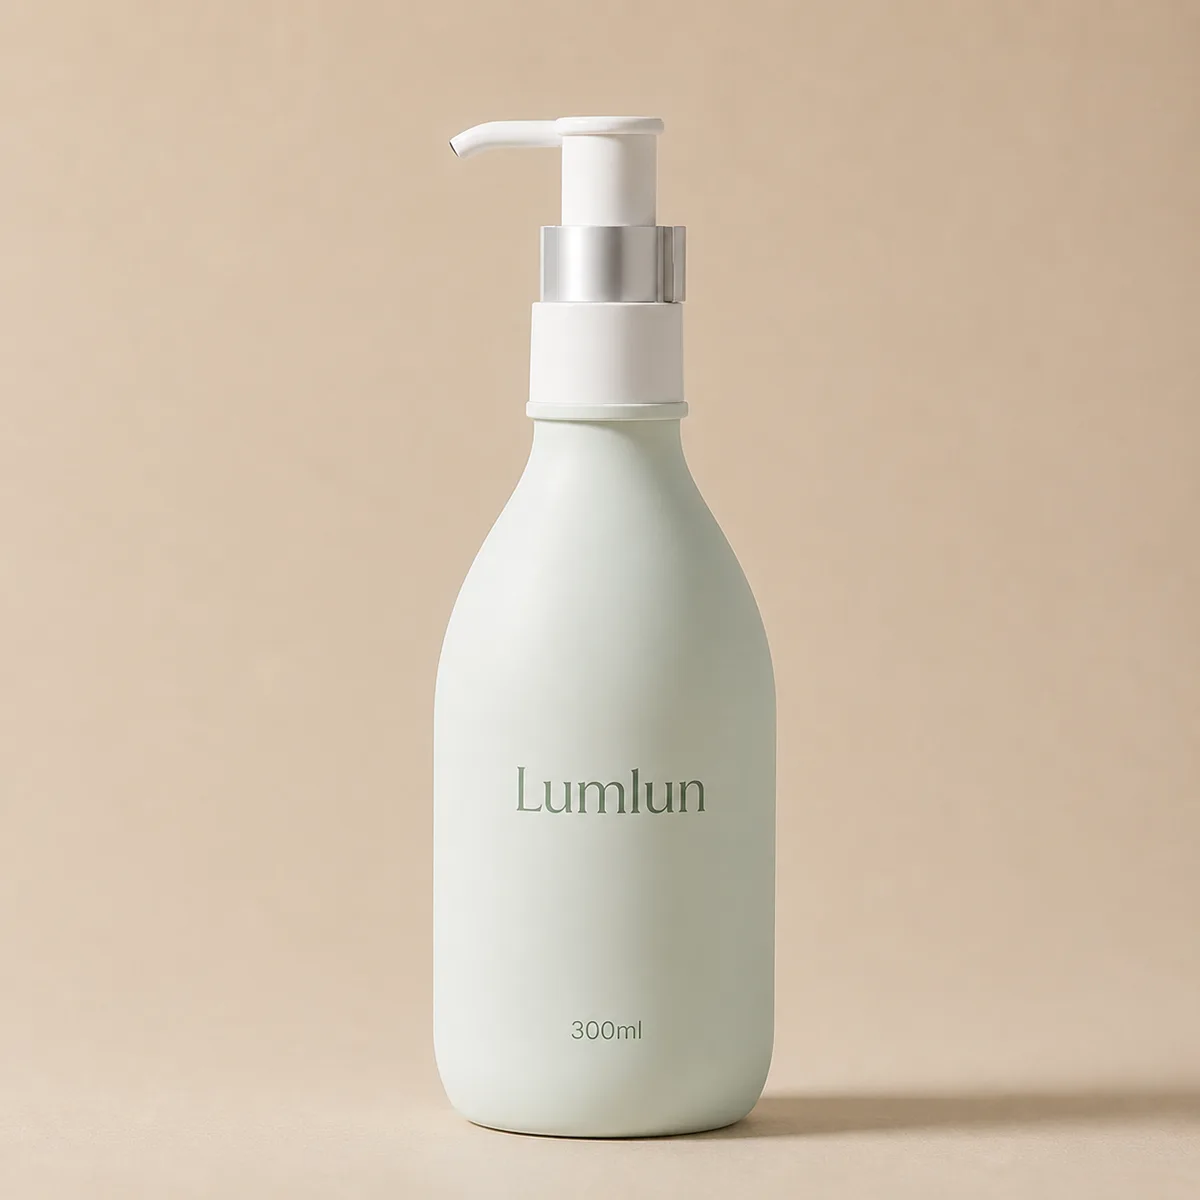
Frasco dispensador de loción de PETG con bomba de bloqueo — 100 ml y 300 ml
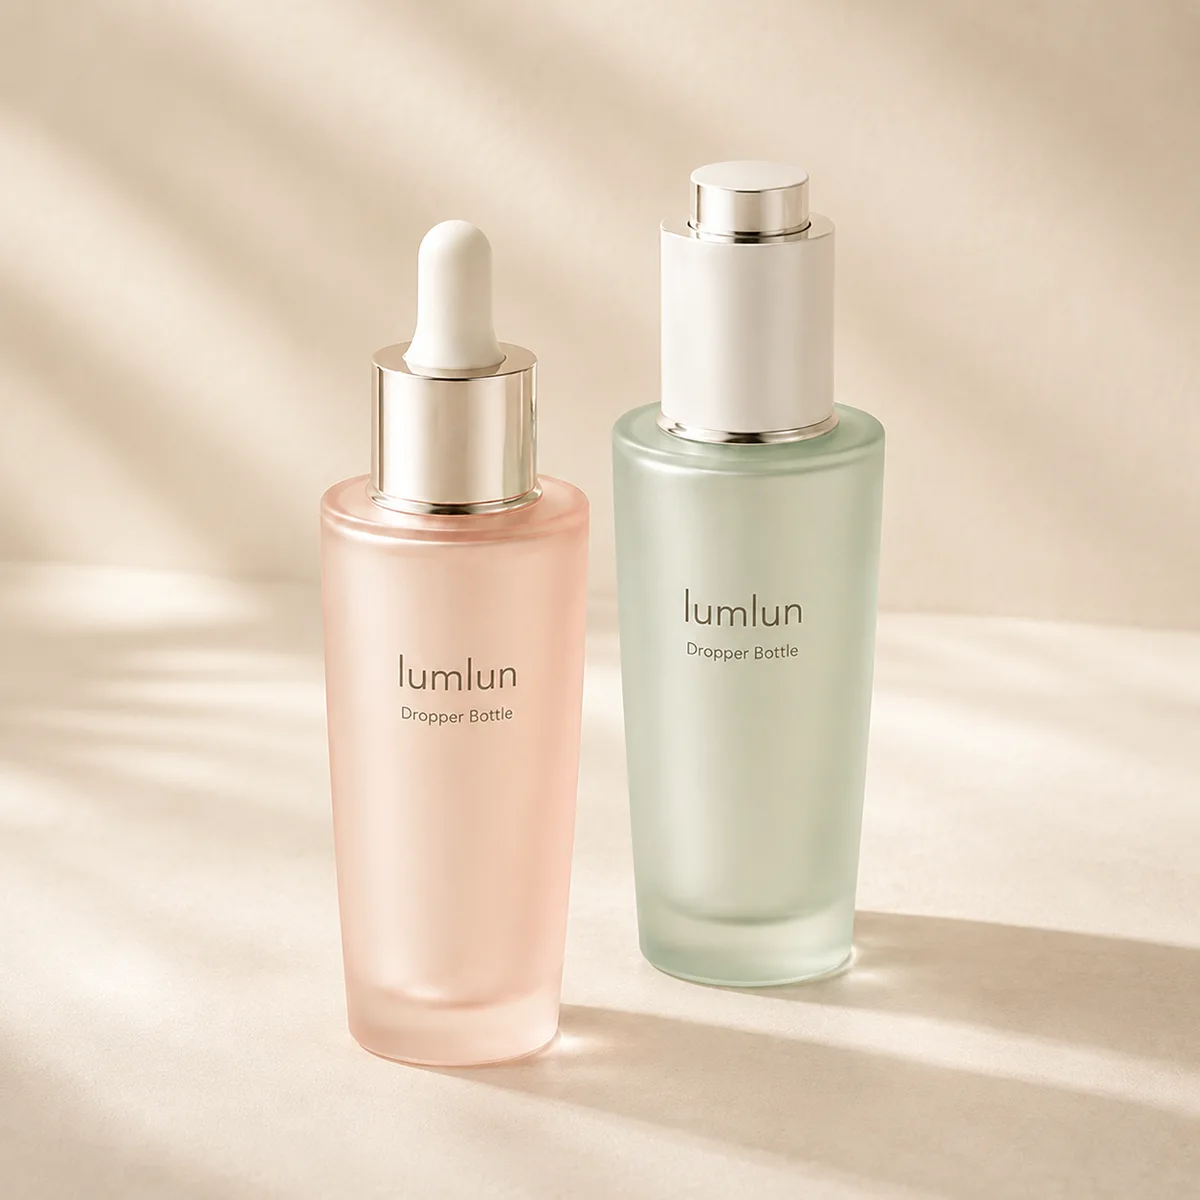
Frasco cuentagotas de vidrio tintado UV para sérums fotosensibles | 30 ml
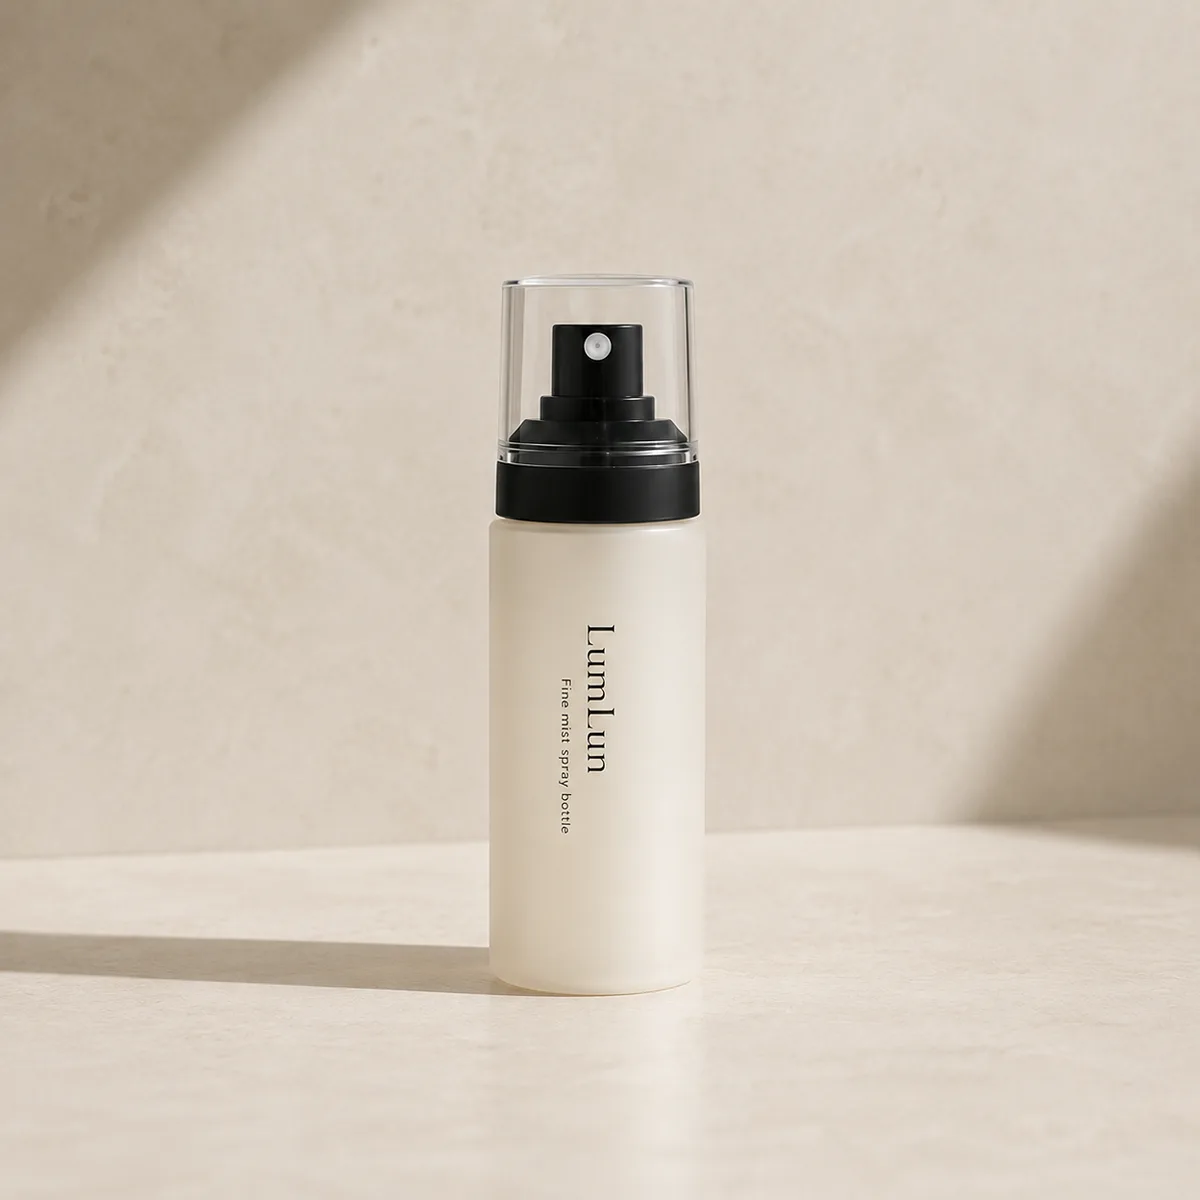
Botellas pulverizadoras cilíndricas transparentes de PET para niebla fina — 60 ml–120 ml
Prueba de compatibilidad: ¿qué debe comprobarse?
| Área de prueba | Qué observar | Por qué importa |
|---|---|---|
| Envase / material | Deformación, ablandamiento, fragilidad, pegajosidad, grietas y cambios de transparencia o color | La fórmula real puede afectar al envase de forma distinta a una muestra vacía o llena solo con agua. |
| Sistema de dispensación | Retorno y dosificación de la bomba, patrón de pulverización, aspiración y liberación del cuentagotas, riesgo de obstrucción | El envase debe dispensar la fórmula real de forma estable durante el uso normal. |
| Cierre / fugas | Acabado del cuello, junta, montaje de la bomba, collar del cuentagotas y distintas posiciones de transporte | Un envase puede fallar en un punto de conexión o sellado aunque el cuerpo del recipiente permanezca estable. |
| Decoración / acabado | Impresión, recubrimiento, hot stamping, logotipo y estabilidad superficial después del contacto con la fórmula | Los residuos de producto durante el uso también pueden afectar al exterior del envase. |
Qué cambios deben observarse en la botella, el tarro y el tubo
Después de llenar la fórmula real en el envase, lo primero es observar si el propio recipiente se mantiene estable. En el caso de botellas, tarros y tubos de plástico, se debe prestar atención a si aparecen deformaciones evidentes, ablandamiento, fragilidad, superficie pegajosa, grietas u otros cambios anormales. En los envases transparentes también puede observarse si la transparencia, el color o el estado de la superficie cambian de forma evidente.
En el caso del envase en tubo, también se debe prestar especial atención al cuerpo del tubo, el hombro y la zona de sellado. Después del contacto prolongado con determinadas fórmulas, los cambios en el estado del material pueden afectar al tacto, la apariencia o el uso posterior del tubo. En el caso de un tarro, también puede observarse si aparecen anomalías después de que la fórmula entre en contacto con la pared interior, la copa interior u otras estructuras internas.
Estas comprobaciones no deben realizarse únicamente justo después del llenado. Muchos problemas no aparecen inmediatamente el primer día después de introducir el producto, sino que necesitan cierto tiempo para que pueda observarse una tendencia. Por ello, las marcas deben establecer una evaluación de compatibilidad razonable según su propia fórmula, el material del envase y los requisitos del proyecto, en lugar de juzgar solo a partir de una muestra recién llenada que “parece no tener problemas”.
Las bombas, los pulverizadores y los cuentagotas deben probarse repetidamente con la fórmula real
El sistema de dispensación es una parte muy importante de la prueba de compatibilidad, porque el consumidor final no solo mira el envase, sino que necesita sacar el producto de forma estable.
En el caso de una bomba de loción o una bomba airless, es necesario comprobar si la pulsación es suave, si el rebote es normal, si la cantidad dispensada en cada uso es relativamente estable y si la fórmula puede seguir saliendo correctamente después de un periodo de uso. Si el producto es relativamente espeso, también es necesario confirmar si la viscosidad real es adecuada para este sistema de bomba, en lugar de juzgarlo solo por el nombre del producto.
En el caso de un pulverizador de niebla fina, debe observarse el patrón de pulverización. El mismo pulverizador puede mostrar un comportamiento diferente con fórmulas diferentes. Algunas fórmulas pueden producir una niebla fina, mientras que otras pueden generar gotas más grandes, un chorro concentrado o una pulverización inestable. Algunas fórmulas con contenido de aceite requieren una bomba especial para aceite, y utilizar un cabezal de bomba normal puede causar obstrucción. En el caso de un cuentagotas, es necesario comprobar si la pipeta puede aspirar correctamente la fórmula, si la cantidad aspirada es práctica y si la liberación es fluida, incluido si se produce retorno del producto.
Por eso, la compatibilidad de bombas, pulverizadores y cuentagotas no puede evaluarse solo en función de si “funcionan” o no, sino también de si pueden funcionar de forma estable según la forma real en que el producto debe utilizarse.
La prueba de fugas debe centrarse en el cierre, la junta y las condiciones reales de uso
Que un envase presente fugas no significa necesariamente que el problema esté en el cuerpo de la botella. En muchos casos, las fugas reales están relacionadas con el sistema de cierre, el acabado del cuello, la junta, el montaje de la bomba, el collar del cuentagotas u otros puntos de conexión.
Después de completar la muestra llena, puede comprobarse si el envase se mantiene limpio en la posición vertical normal. También pueden simularse, según las necesidades reales del proyecto, las diferentes orientaciones que pueden producirse durante el transporte para observar si la fórmula puede entrar fácilmente en la rosca, el collar de la bomba o el interior de la tapa. Si el envase debe pasar por un transporte de larga distancia, este tipo de comprobación tiene más sentido que simplemente dejar un envase vacío sobre una mesa.
En el caso de tónicos, sérums, aceites u otras fórmulas líquidas relativamente fluidas, debe confirmarse especialmente la adecuación del cierre y la junta. En el caso de cremas o lociones más espesas, aunque el producto en sí no fluya rápidamente, aún pueden aparecer residuos, exudación o contaminación del envase después del uso si la estructura de la bomba, el cuello o el cierre no es adecuada.
El objetivo de la prueba de compatibilidad no es simplemente encontrar “una botella que no tenga fugas”, sino confirmar que la fórmula, el envase y el cierre pueden funcionar juntos de manera estable en condiciones reales de uso.
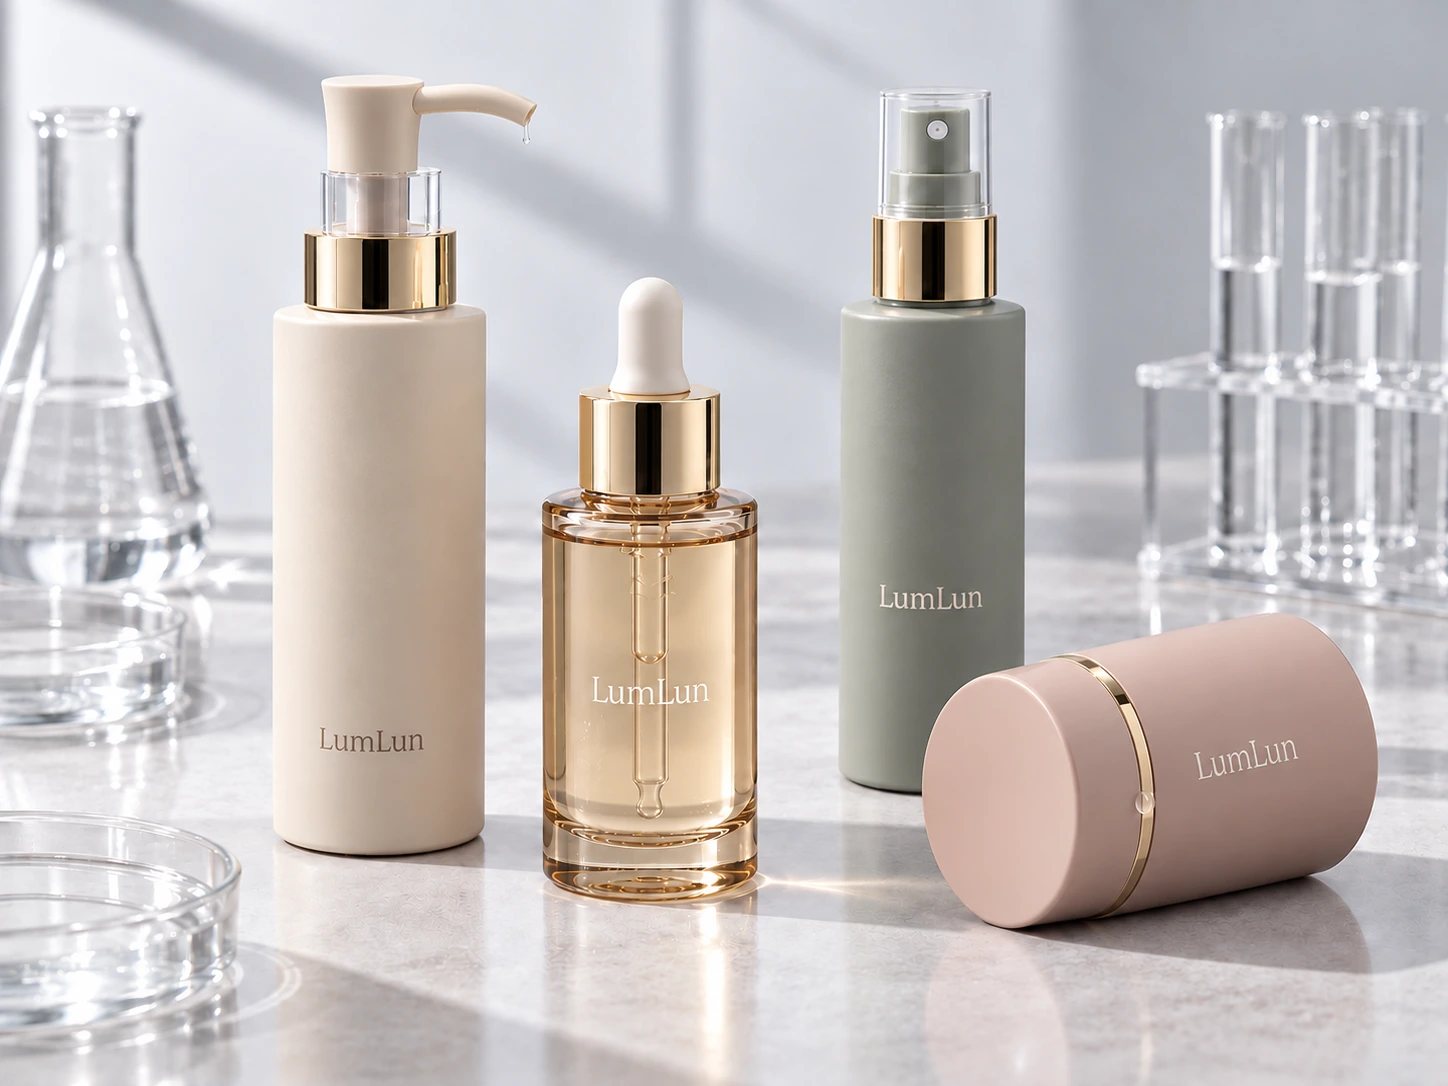
La fórmula también puede afectar la impresión, el recubrimiento y otros acabados superficiales
Los problemas de compatibilidad no ocurren necesariamente solo dentro del envase. Durante el uso real, la fórmula puede entrar en contacto con la superficie de la botella, la bomba, la tapa o la zona de la etiqueta, por lo que también merece la pena observar la decoración exterior.
Por ejemplo, el sérum, el aceite, la crema u otros productos pueden quedar sobre la superficie de la botella durante el uso real. Si el envase utiliza recubrimiento por pulverización, impresión, estampado en caliente u otro acabado superficial, es necesario confirmar si estas zonas siguen manteniéndose estables después del contacto repetido con el producto. Algunos proyectos tienen muy buen aspecto justo después de la producción, pero si el contacto prolongado con la fórmula provoca después decoloración evidente, desprendimiento, pegajosidad o afectación del logotipo, esto influirá directamente en la experiencia final del producto.
Por ello, durante la confirmación de la muestra de preproducción, la apariencia no debe comprobarse solo después de limpiar la muestra completamente. Un método más práctico es dejar que la muestra pase por un proceso cercano al uso normal y después observar si la decoración se mantiene estable.
En los proyectos de envases premium, este punto es especialmente importante, porque el color, el logotipo y el acabado superficial forman parte del valor final del producto.
Las muestras llenas tienen más valor que revisar solo el envase vacío
Las muestras de stock pueden ayudar a una marca a confirmar rápidamente el modelo de envase, pero una vez que el proyecto entra en la fase de confirmación final, una muestra llena suele ser más significativa.
Al llenar la fórmula real en la botella, el tarro o el tubo finalmente seleccionados, es posible observar al mismo tiempo la capacidad, el espacio de cabeza, la dispensación, el cierre, las fugas, el contacto de la fórmula y la experiencia general de uso. Muchos problemas que antes solo existían en dibujos de diseño o fichas de especificaciones se vuelven mucho más intuitivos después del llenado real.
Por ejemplo, incluso en un envase nominalmente de 50 ml, debe confirmarse en la práctica si la fórmula real deja un espacio razonable después del llenado. También debe evaluarse junto con el recipiente y la fórmula reales si la longitud del tubo de inmersión de la bomba es adecuada. Igualmente, si la abertura de un tarro de crema es cómoda para extraer el producto, debe juzgarse después de llenarlo con el producto real.
Por lo tanto, desde la perspectiva del flujo del proyecto, primero puede confirmarse el modelo básico mediante muestras de stock y luego puede comprobarse el efecto real personalizado y la compatibilidad de la fórmula mediante muestras de preproducción y muestras llenas. El envase vacío es adecuado para la selección del modelo, mientras que las muestras llenas reales son más adecuadas para la confirmación final.
Si cambian la fórmula, el modelo de envase o los componentes, la compatibilidad debe reevaluarse
La prueba de compatibilidad no es válida para siempre solo porque se haya realizado una vez.
Si la marca ajusta la fórmula más adelante, debe volver a evaluarse incluso si el modelo del envase no ha cambiado, porque la nueva fórmula puede tener una viscosidad diferente, distintas proporciones de ingredientes o un comportamiento diferente en contacto con el material. Del mismo modo, si la fórmula no cambia, pero cambian el material de la botella, la bomba, el pulverizador, la junta, el liner, el cierre u otros componentes clave, el resultado de la prueba original tampoco puede representar directamente la nueva combinación.
A veces dos envases pueden parecer casi iguales por fuera, pero su estructura interna o los materiales en contacto con el producto no son exactamente los mismos. Por lo tanto, no debe asumirse que mostrarán exactamente el mismo comportamiento con la misma fórmula solo porque “el nuevo modelo se parece mucho al original”.
Un principio más seguro es este: siempre que cambien las condiciones clave que realmente entran en contacto con la fórmula o que afectan a la dispensación y al sellado, debe volver a confirmarse el nuevo sistema de envasado para determinar si sigue siendo adecuado.
Por eso también es preferible que las marcas cierren la estructura final del envase lo antes posible antes de la producción en masa, para evitar cambios repetidos de componentes clave después de haber completado ya la prueba de muestras.
La prueba de compatibilidad y la inspección de calidad previa al envío no son lo mismo
La prueba de compatibilidad y la inspección de calidad aparecen con frecuencia en los proyectos de envases, pero resuelven problemas completamente diferentes.
La prueba de compatibilidad se realiza antes de la producción en masa formal. Su objetivo principal es juzgar si la fórmula real y el sistema de envasado final son adecuados para utilizarse juntos. Se centra en el contacto con la fórmula, la estabilidad del material, la dispensación, las fugas, el cierre y otros comportamientos de uso a largo plazo.
La inspección de calidad previa al envío, en cambio, se realiza después de que la mercancía en masa ya se haya completado. Su objetivo es comprobar si los productos fabricados en masa cumplen con los estándares aprobados, por ejemplo en apariencia de la botella, color, logotipo, impresión, acabado superficial, montaje y cantidad.
En otras palabras, la prueba de compatibilidad confirma si “esta solución puede utilizarse”, mientras que la inspección previa al envío confirma si “este lote de producción se ha fabricado de acuerdo con la solución que ya fue aprobada”.
Las dos no pueden sustituirse entre sí. Si un sistema de envasado es en sí mismo incompatible con la fórmula, entonces, aunque toda la mercancía en masa cumpla con el estándar de apariencia, eso no resolverá el problema de compatibilidad. Por otro lado, incluso si la prueba de compatibilidad no muestra problemas, la consistencia de la producción en masa sigue necesitando revisarse después de la fabricación.
La prueba de compatibilidad debe completarse antes de la producción en masa, no después de que aparezcan los problemas
El verdadero valor de la compatibilidad del envase consiste en descubrir posibles problemas antes de la producción formal.
Si la marca solo descubre después de terminar la producción en masa que la bomba no puede dispensar de manera estable, que el pulverizador no coincide con la fórmula, que el cierre es propenso a las fugas o que el acabado superficial se ve afectado por el producto, entonces el margen de ajuste será mucho menor y el coste de gestión será mucho más alto.
Por lo tanto, un flujo de proyecto más razonable suele ser el siguiente: primero seleccionar modelos de envase adecuados según la fórmula y la capacidad objetivo, luego confirmar la estructura básica mediante muestras de stock, después completar el color, el logotipo y otras direcciones de personalización, y posteriormente utilizar el envase final junto con la fórmula real para la revisión de muestras llenas y la confirmación de compatibilidad. Solo después de confirmar que no hay un problema evidente debe pasar el proyecto a la producción en masa formal.
Este proceso no significa que todos los proyectos deban utilizar exactamente el mismo método de prueba. Diferentes fórmulas, materiales de envase y requisitos de venta pueden requerir distintos métodos de confirmación, y las marcas también pueden tener sus propios estándares internos de prueba.
Lo verdaderamente importante es esto: no debe tratarse directamente “el envase parece adecuado” como si significara “el envase ya es compatible con la fórmula”.
Antes de la producción en masa, lo que debe confirmarse es si la fórmula y el sistema de envasado completo realmente coinciden
El núcleo de la prueba de compatibilidad de envases cosméticos en realidad no es complicado: poner juntos el producto real que finalmente se venderá y el envase que realmente está previsto para la producción en masa, y confirmarlos como una combinación completa.
Lo que las marcas deben revisar no es solo la botella, el tarro o el tubo en sí, sino también la bomba, el pulverizador, el cuentagotas, el cierre, la junta, el liner, la decoración y las demás partes que realmente participan en el uso del producto. Lo que debe confirmarse no es solo si el envase presenta daños evidentes, sino también si puede dispensar de manera estable, si se mantiene sellado, si la fórmula afecta al estado del envase y si tanto la apariencia como la función siguen siendo razonables después del uso normal por parte del consumidor.
Las muestras de stock pueden ayudar en la selección del modelo, las muestras de preproducción pueden ayudar a confirmar el color, el logotipo y el efecto personalizado, y la prueba de compatibilidad confirma además si la fórmula real y el sistema de envasado final son adecuados para entrar juntos en producción en masa.
Para un proyecto de cuidado de la piel o cosmética que se está preparando para la producción formal, cuanto antes se revise el envase final con la fórmula real, más fácil será descubrir y resolver problemas antes de la producción en masa, en lugar de volver a buscar la causa después de que el producto ya se haya fabricado.