Cuando un proyecto de envases cosméticos personalizados entra en producción en serie, la principal preocupación del comprador ya no suele ser “¿funciona esta botella?”, sino si la producción final sigue la muestra de preproducción ya aprobada, si el color, la impresión, el acabado superficial y el aspecto general se mantienen estables y, cuando aparecen pequeñas variaciones en la producción, qué entra dentro de una tolerancia de fabricación razonable y qué debe considerarse realmente un defecto.
En un proyecto normal de envases personalizados, el color, el logotipo, la impresión, el estampado en caliente, el recubrimiento, el esmerilado, el acabado mate u otros efectos de superficie deberían confirmarse normalmente en la etapa de la muestra de preproducción. Una vez aprobada por el cliente, la fábrica utiliza la muestra de preproducción aprobada, la especificación del producto y los requisitos de proceso relacionados como referencias importantes para la producción en serie.
Por tanto, el control de calidad durante la producción en serie no consiste en volver a decidir cómo debe ser el producto, sino en confirmar si los envases realmente producidos se mantienen de forma estable dentro de los estándares ya acordados por ambas partes.
¿Qué estándar debe seguir la producción en serie después de aprobar la muestra de preproducción?
En un proyecto personalizado son importantes el color Pantone, el archivo de diseño gráfico, los requisitos de proceso y las especificaciones del producto. Sin embargo, cuando comienza la producción en serie real, la muestra física de preproducción aprobada suele ser una de las referencias más directas e importantes.
Esto se debe a que un mismo color Pantone puede verse diferente según el material, el nivel de transparencia y el acabado superficial. Un mismo logotipo también puede presentar un resultado distinto sobre una botella brillante normal, una botella esmerilada o una botella con recubrimiento. Por eso, una vez aprobada la muestra de preproducción, la producción en serie normalmente sigue el resultado físico aprobado, incluidos el color, la posición del logotipo, la impresión, el estampado en caliente, el recubrimiento y otros tratamientos de superficie.
Aprobar una muestra de preproducción, por tanto, no significa únicamente que “el cliente ha visto una muestra”. Significa establecer el estándar práctico de calidad que deberá seguir la producción posterior.
¿Puede la producción en serie garantizar que cada botella sea completamente perfecta?
En la fabricación industrial en serie no puede entenderse que cada botella, tarro, tubo, bomba o tapón vaya a ser completamente idéntico en todos los detalles mínimos.
El moldeo por inyección, el moldeo por soplado, la impresión, el recubrimiento por pulverización, la serigrafía y el estampado en caliente presentan tolerancias de fabricación razonables cuando se producen grandes cantidades. Por eso, un control de calidad profesional no consiste en exigir que miles o decenas de miles de unidades sean teóricamente “absolutamente perfectas”, sino en confirmar que el conjunto de la producción se mantiene de forma estable dentro del intervalo de calidad ya confirmado y aceptado por ambas partes.
Por ejemplo, un punto de moldeo muy pequeño, una marca de roce extremadamente ligera o una pequeña diferencia superficial que solo puede verse desde un ángulo concreto y a muy corta distancia no significa necesariamente que esa unidad deba clasificarse como defectuosa.
En cambio, un arañazo evidente, una deformación grave, un logotipo ausente, una zona amplia de impresión incompleta, un color claramente alejado de la muestra de preproducción o cualquier otro problema que afecte de forma visible a la presentación final del producto constituye un problema de calidad diferente.
El verdadero control de calidad no persigue eliminar cualquier mínima variación, sino mantener la producción en serie de forma estable dentro del estándar aceptable acordado previamente por ambas partes.
¿Qué debe considerarse realmente un producto defectuoso?
Los requisitos de calidad pueden variar de un cliente a otro, por lo que “defectuoso” no debe definirse simplemente como “el envase tiene cualquier pequeña marca en la superficie”.
Algunos proyectos dan más importancia al coste y a la estabilidad general, mientras que algunas marcas de cuidado de la piel de gama alta pueden exigir criterios más estrictos para la zona frontal visible, el logotipo, el estampado en caliente, los recubrimientos u otros acabados. Una misma marca ligera no tiene el mismo impacto si está en la base de la botella o en una zona poco visible que si aparece junto al logotipo frontal.
Por ello, la clasificación de un defecto normalmente debe tener en cuenta lo visible que es el problema, dónde se encuentra y si afecta al uso normal o a la presentación final de la marca.
Lo ideal es hablar de estos criterios de calidad con el cliente antes de iniciar la producción en serie. Por ejemplo, se puede aclarar qué grado de variación de color es aceptable, qué pequeñas marcas superficiales entran dentro de un margen razonable, qué situaciones requieren separar unidades y si el cliente tiene requisitos adicionales para la zona frontal visible.
Cuanto antes se aclaren estos estándares, menor será la posibilidad de que surjan desacuerdos después de la producción porque cada parte entienda de forma diferente qué significa “perfecto”.
¿Qué diferencia hay entre la inspección por muestreo y la inspección al 100 %?
En la mayoría de los pedidos normales, la fábrica realiza controles según sus propios estándares de calidad. Entre los métodos habituales se encuentran la inspección por muestreo y la inspección al 100 %.
La inspección por muestreo es adecuada para la mayoría de los pedidos habituales. La fábrica toma una cantidad determinada de unidades de la producción en serie siguiendo su método establecido y utiliza esas muestras representativas para evaluar la uniformidad y el estado de calidad del conjunto. Frente a revisar cada unidad, el muestreo es más eficiente y permite controlar mejor el tiempo y la mano de obra.
Si el cliente tiene requisitos de calidad especialmente altos, por ejemplo una marca de gama alta muy sensible a la superficie de la botella, el logotipo, la impresión, el estampado en caliente u otros detalles visuales, puede estudiarse un nivel de inspección más estricto o incluso una inspección al 100 %.
La inspección al 100 % implica revisar las unidades una por una, por lo que requiere más tiempo y mano de obra y su coste suele ser superior al de una inspección por muestreo normal. Su ventaja es que puede reducir aún más la probabilidad de que unidades claramente defectuosas entren en el envío final.
Sin embargo, una inspección al 100 % no significa que pueda garantizarse que en la producción industrial no exista ninguna diferencia mínima. La inspección completa también se realiza de acuerdo con el estándar de calidad confirmado por ambas partes. Si una variación superficial muy ligera ya se encuentra dentro del margen aceptado, no se convierte automáticamente en un defecto simplemente porque se realice una inspección al 100 %.
Por eso, el orden más razonable es: primero acordar los criterios de calidad y después elegir entre inspección por muestreo o inspección al 100 % según los requisitos del cliente y las características del proyecto.
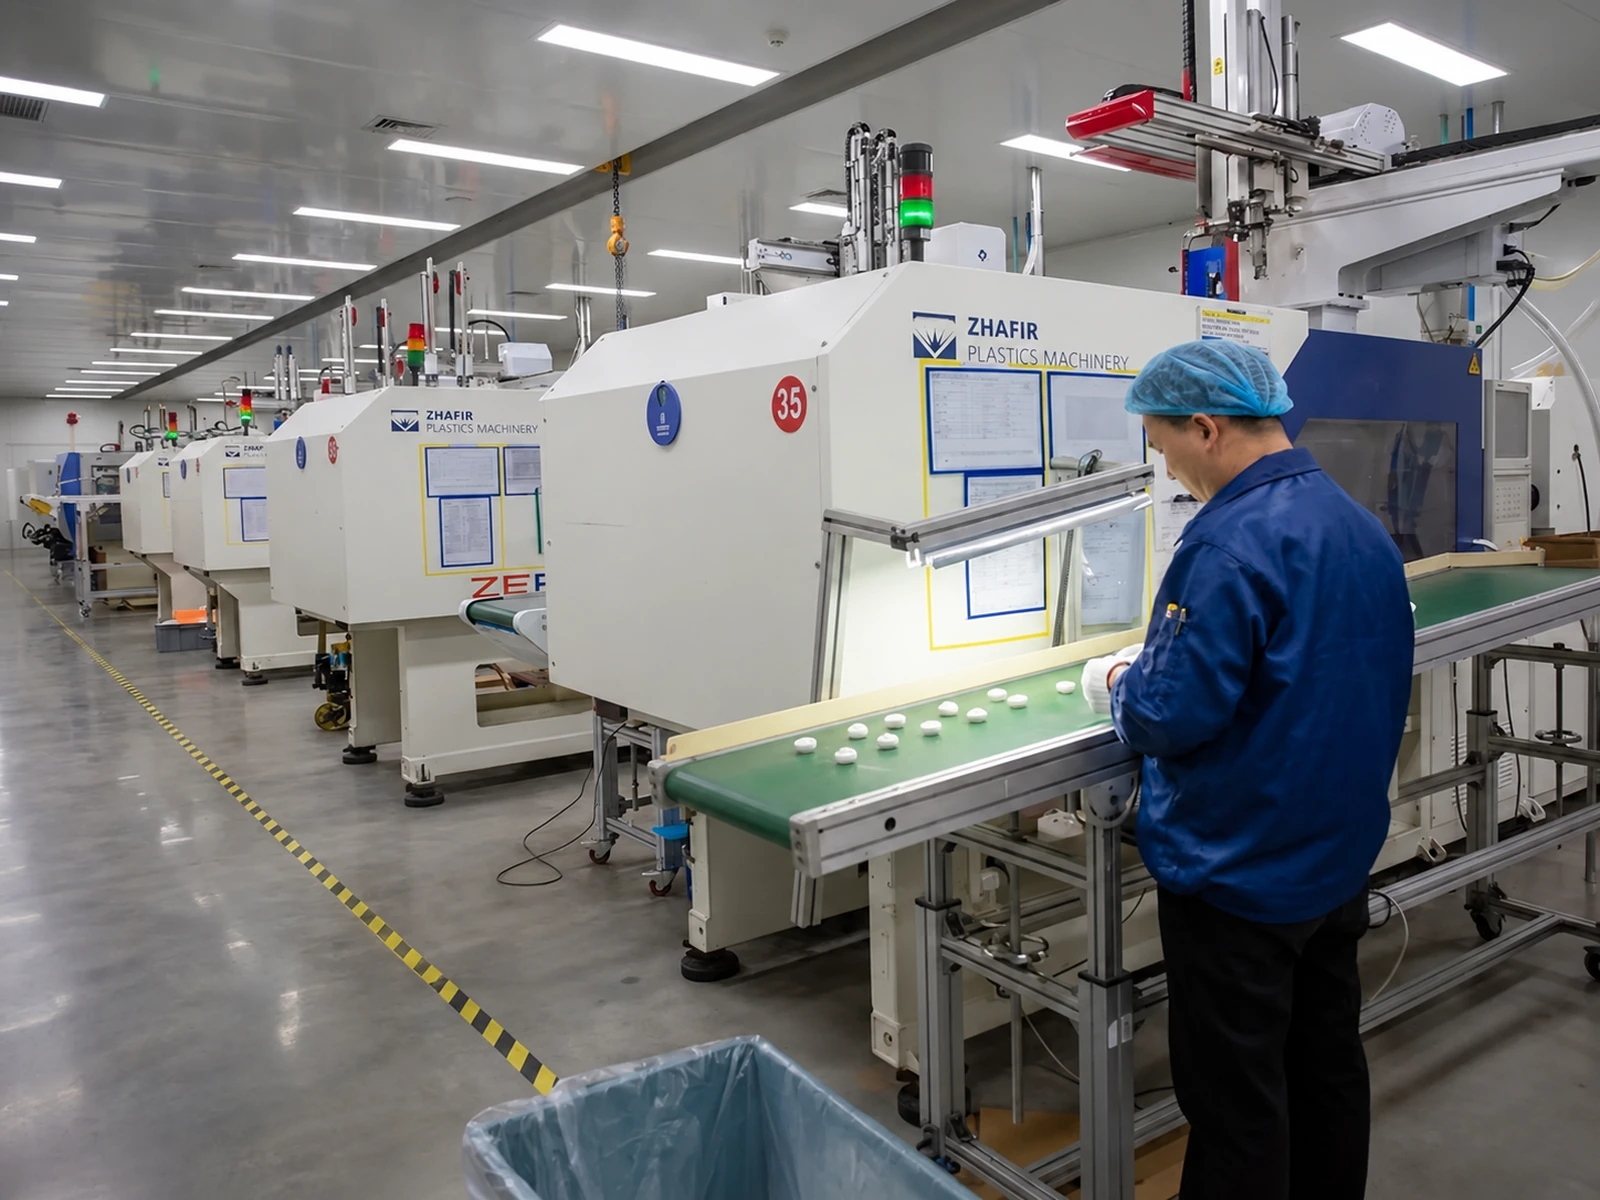
¿Por qué unos requisitos de calidad más altos suelen implicar un mayor coste de inspección?
El propio control de calidad forma parte del coste de producción.
Por ejemplo, en un pedido de 10.000 unidades, una inspección por muestreo normal solo requiere revisar una parte representativa según las reglas establecidas. Si el cliente exige revisar una por una la botella, el logotipo, la impresión, el acabado superficial y otros detalles, la fábrica tendrá que dedicar más personal y más tiempo a la inspección.
Algunos productos, después de ser revisados, también deben volver a clasificarse, embolsarse o colocarse otra vez en sus cajas, lo que incrementa aún más el coste de mano de obra.
Por ello, al decidir el nivel de inspección, el cliente debe tener en cuenta el posicionamiento de la marca, la cantidad del pedido, el precio de venta del producto y los problemas de calidad que realmente son importantes para el proyecto. Una inspección más estricta puede aportar mucho valor en envases de gama alta, pero exigir el nivel máximo de inspección en todos los pedidos no siempre es la asignación de costes más razonable.
Un control de calidad eficaz no consiste simplemente en “cuanto más se inspeccione, mejor”, sino en dedicar los recursos de inspección a los aspectos que realmente influyen en la calidad final del producto del cliente.
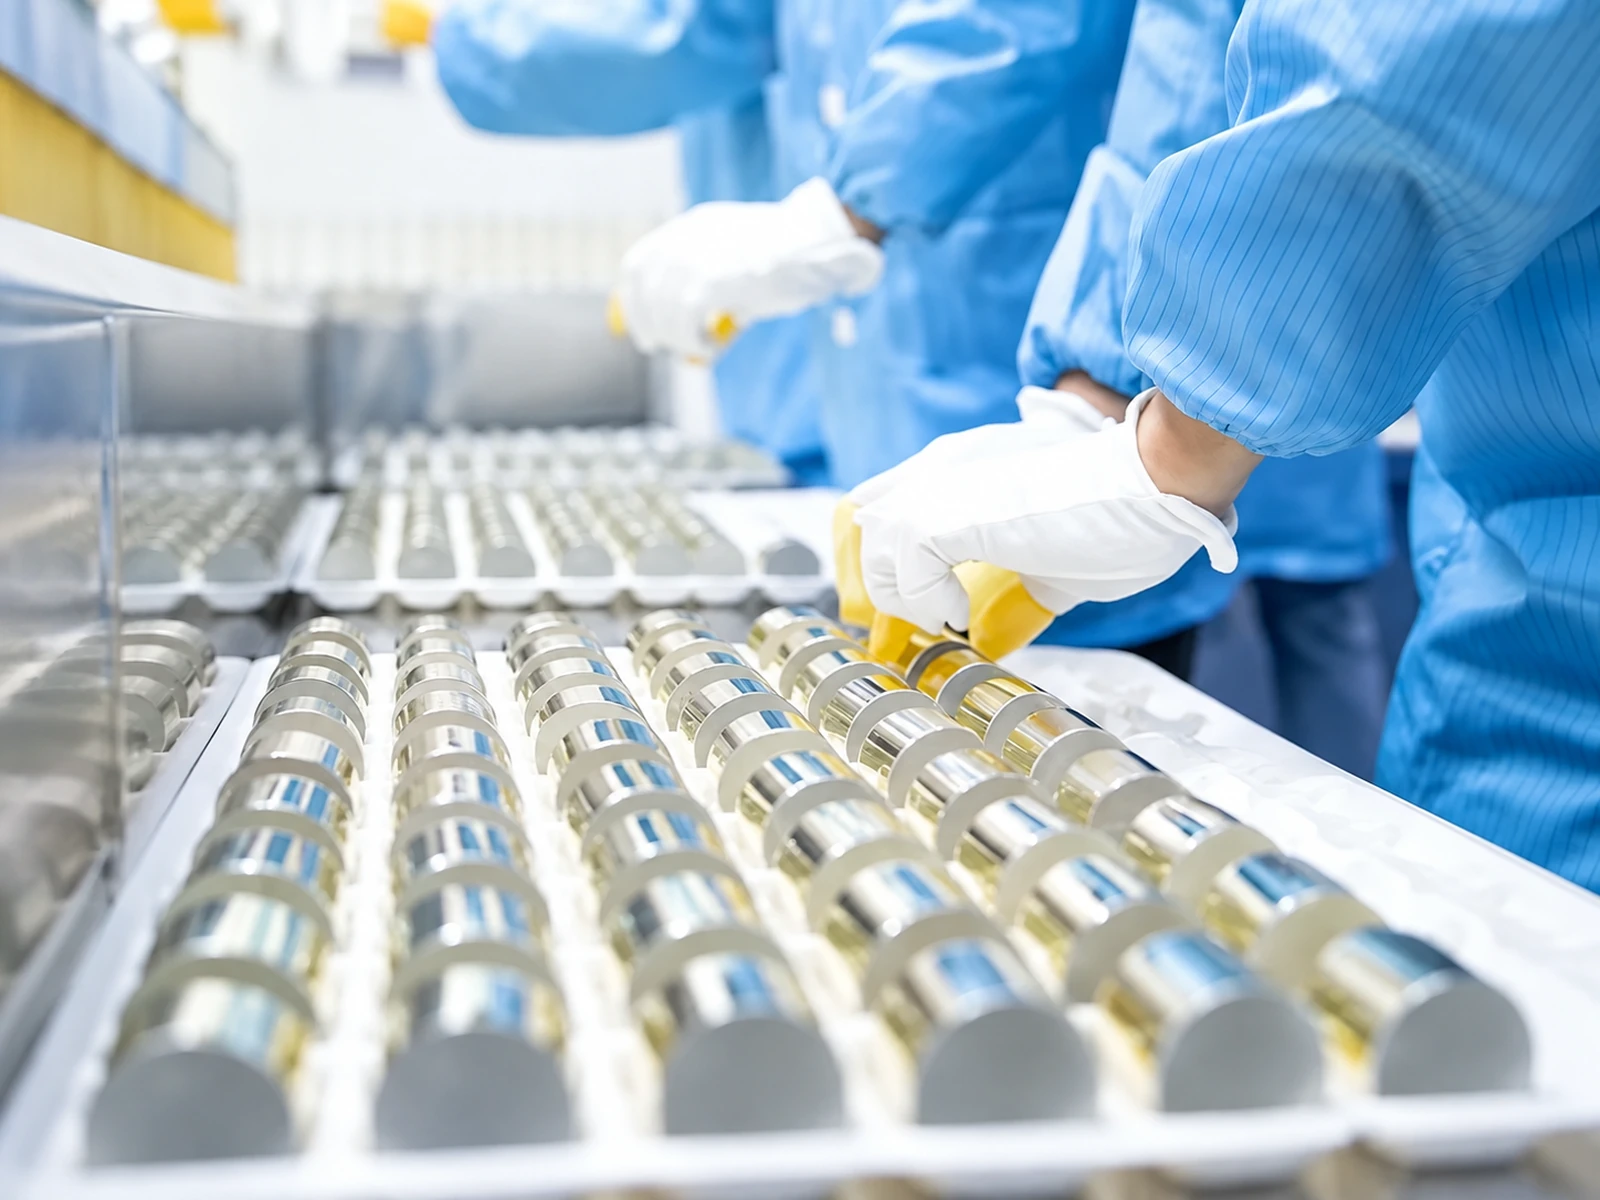
¿Qué se revisa principalmente en el control de calidad de la producción en serie?
Como el color, el logotipo, los acabados superficiales y la estructura general del producto ya se han confirmado en la etapa de la muestra de preproducción, el control de calidad durante la producción en serie debe centrarse más en la uniformidad de la producción y el control de defectos evidentes.
Por ejemplo, se debe revisar si el color de la producción se mantiene razonablemente próximo a la muestra de preproducción aprobada, si existen diferencias visibles de tono dentro de una misma producción, si la serigrafía, el estampado en caliente u otros acabados presentan faltas evidentes, desplazamientos o contaminación, si la superficie de las botellas muestra arañazos claros, puntos de moldeo graves, deformaciones o resultados anómalos del tratamiento superficial, y si los productos de diferentes lotes o cajas mantienen una uniformidad razonable.
En los envases personalizados, la uniformidad suele ser más importante que seleccionar una sola “botella que se vea mejor”.
El cliente termina comprando miles o decenas de miles de unidades, por lo que el verdadero objetivo es mantener el conjunto de la producción dentro del intervalo de calidad ya acordado por ambas partes.
Una lógica sencilla para la inspección antes del envío
En un proyecto de envases cosméticos personalizados cuya muestra de preproducción ya ha sido aprobada, la inspección previa al envío puede centrarse en varios puntos principales.
| Área de inspección | Aspecto principal que debe confirmarse |
|---|---|
| Uniformidad con la muestra de preproducción | Si el color, el logotipo, la impresión, el estampado en caliente, el acabado superficial y otros detalles se mantienen dentro del margen aprobado |
| Calidad visual | Si existen arañazos evidentes, puntos de moldeo graves, contaminación, deformación u otros problemas fuera del estándar acordado |
| Uniformidad entre lotes | Si existen diferencias visibles de color, acabado o aspecto entre los productos tomados como muestra |
| Componentes y cantidad | Si los modelos y las cantidades de botella, bomba, tapón, cuentagotas y otros componentes son correctos |
| Método de embalaje | Si se ha seguido el estándar habitual de embalaje de fábrica correspondiente al producto |
| Marcado de expedición | Si se ha aplicado la información confirmada antes de la producción en serie |
| Palé | Confirmar antes del envío según la modalidad de transporte final y los requisitos del cliente |
Esta tabla no pretende sustituir el estándar de calidad de cada proyecto. Su función es ayudar al cliente a comprender que el objetivo del control de calidad de la producción en serie no es volver a desarrollar el producto, sino confirmar que el estándar de producción aprobado se ha ejecutado de forma estable.
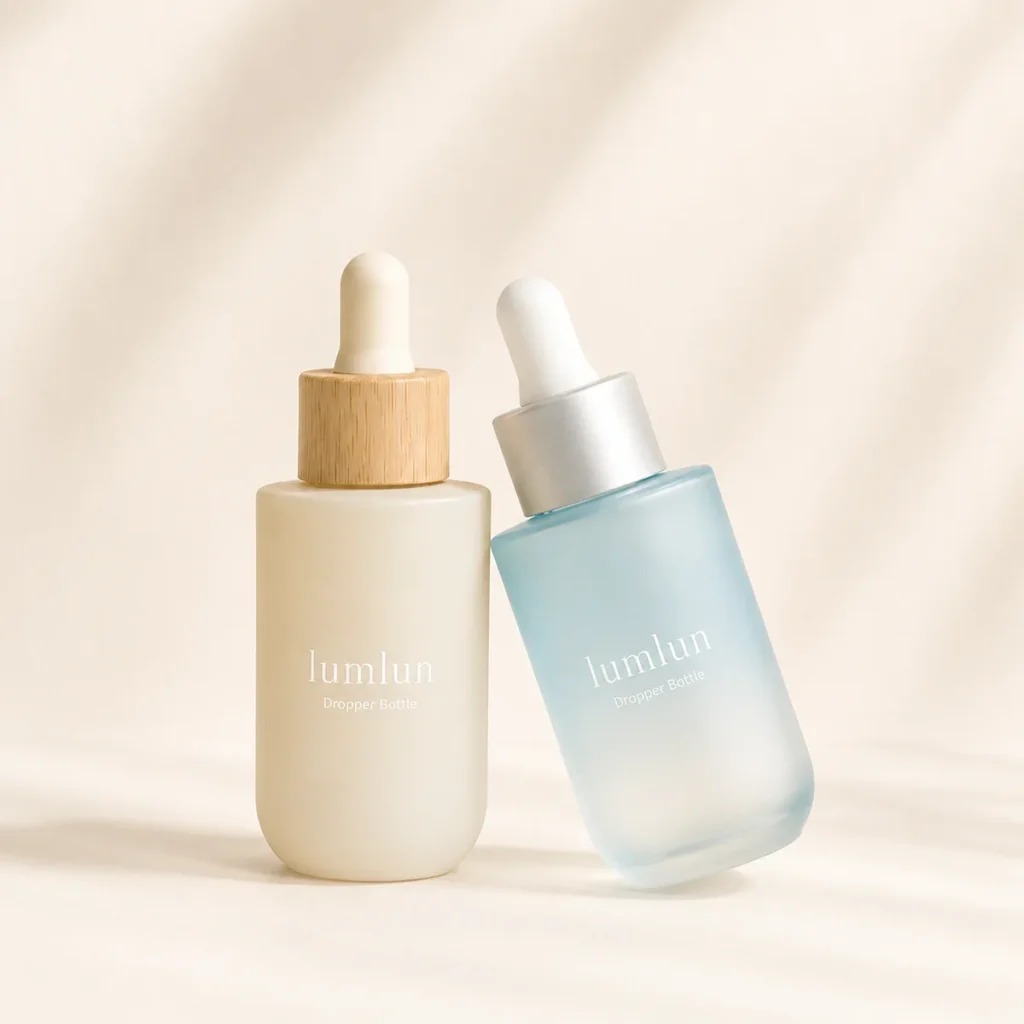
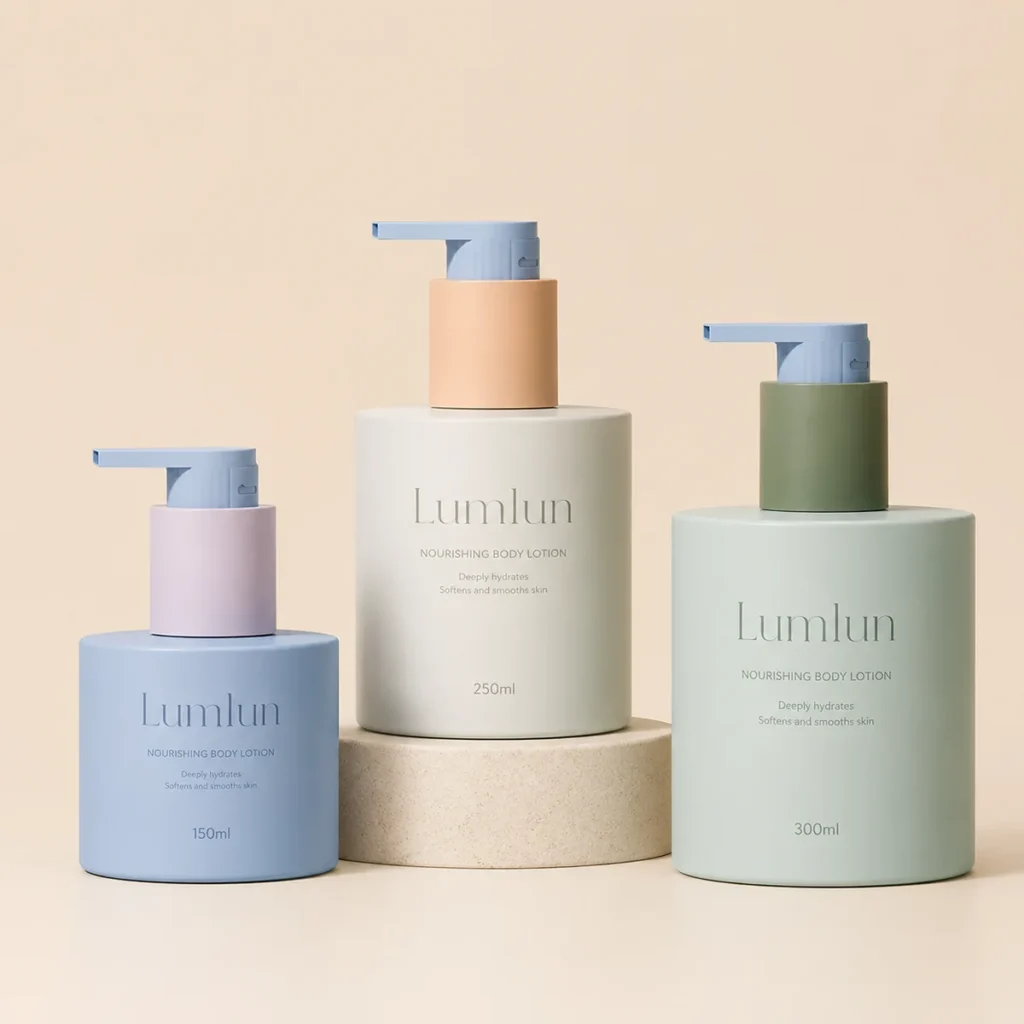
¿Debe esperarse hasta terminar la producción en serie para comprobar la función del producto?
Normalmente no.
Que una bomba funcione correctamente, que un pulverizador produzca la pulverización esperada, que un cuentagotas sea adecuado para la botella correspondiente y que los distintos componentes encajen correctamente son cuestiones de estructura y funcionamiento básico que, en principio, deben confirmarse antes de iniciar la producción en serie. Esta es también una de las funciones importantes de las muestras disponibles y de las muestras de preproducción.
Si un producto presenta un problema estructural evidente, el proceso correcto es detectarlo y resolverlo antes de la fabricación en serie, en lugar de producir primero una gran cantidad y depender después de la inspección final para decidir si el producto puede utilizarse.
Por ello, el control de calidad después de la producción en serie debe centrarse en confirmar que la fabricación se ha ejecutado de forma estable, no en repetir una prueba completa de desarrollo de producto. En proyectos con requisitos específicos, la fábrica puede seguir realizando comprobaciones por muestreo de determinadas funciones según el estándar acordado, pero esto forma parte del control de calidad de la producción y no significa que la estructura del producto se confirme por primera vez justo antes del envío.
¿Por qué muchos componentes del envase se embalan por separado?
Depende del producto concreto y del proceso de llenado del cliente. En muchos proyectos de envases cosméticos, la botella, la bomba, el tapón, el cuentagotas u otros componentes ya se han emparejado y confirmado durante el muestreo y antes de la producción en serie, pero se embalan por separado para el envío con el fin de facilitar el llenado posterior del cliente.
Por ejemplo, el cliente normalmente llena primero la fórmula en la botella y después instala la bomba, el tapón u otro cierre. Que los componentes se embalen por separado no significa que no se hayan emparejado previamente; simplemente se organiza así para adaptarse al proceso posterior de llenado y montaje del cliente.
El proveedor debe asegurarse de que los componentes entregados corresponden exactamente a la combinación ya aprobada. Después del llenado, el cliente realiza la instalación final según su propio proceso de producción. Los métodos reales de embalaje y montaje pueden variar según el producto, por lo que la disposición final sigue dependiendo de la estructura del envase y del método de llenado.
¿Cómo se embalan normalmente los envases cosméticos de producción en serie para el envío?
La mayoría de los pedidos de envases cosméticos no requieren que el cliente diseñe desde cero un sistema de embalaje de transporte. Normalmente, la fábrica embala y coloca los productos en cajas según el estándar habitual correspondiente al producto y utiliza una protección básica adecuada en función del material y de la estructura.
Por ejemplo, las botellas y los tarros de vidrio necesitan mayor protección frente al contacto directo y los golpes, por lo que el embalaje normal suele utilizar separadores o divisores de cartón para mantener las unidades separadas. Las botellas, los tarros u otros envases de plástico normalmente se protegen con bolsas de plástico o bolsas de PE según el producto y después se colocan en cajas siguiendo el método habitual de la fábrica.
El embalaje estándar no es exactamente igual para todos los productos. Las botellas de vidrio, las botellas de plástico, las bombas, los tapones, los tubos o los envases con tratamientos superficiales especiales pueden utilizar distintos métodos habituales de embalaje de fábrica.
Si el cliente no tiene requisitos especiales, normalmente es suficiente con utilizar el método estándar y consolidado de la fábrica. Si necesita una cantidad especial por caja, embalaje individual o protección adicional, también puede hablarse de ello antes de la producción en serie.
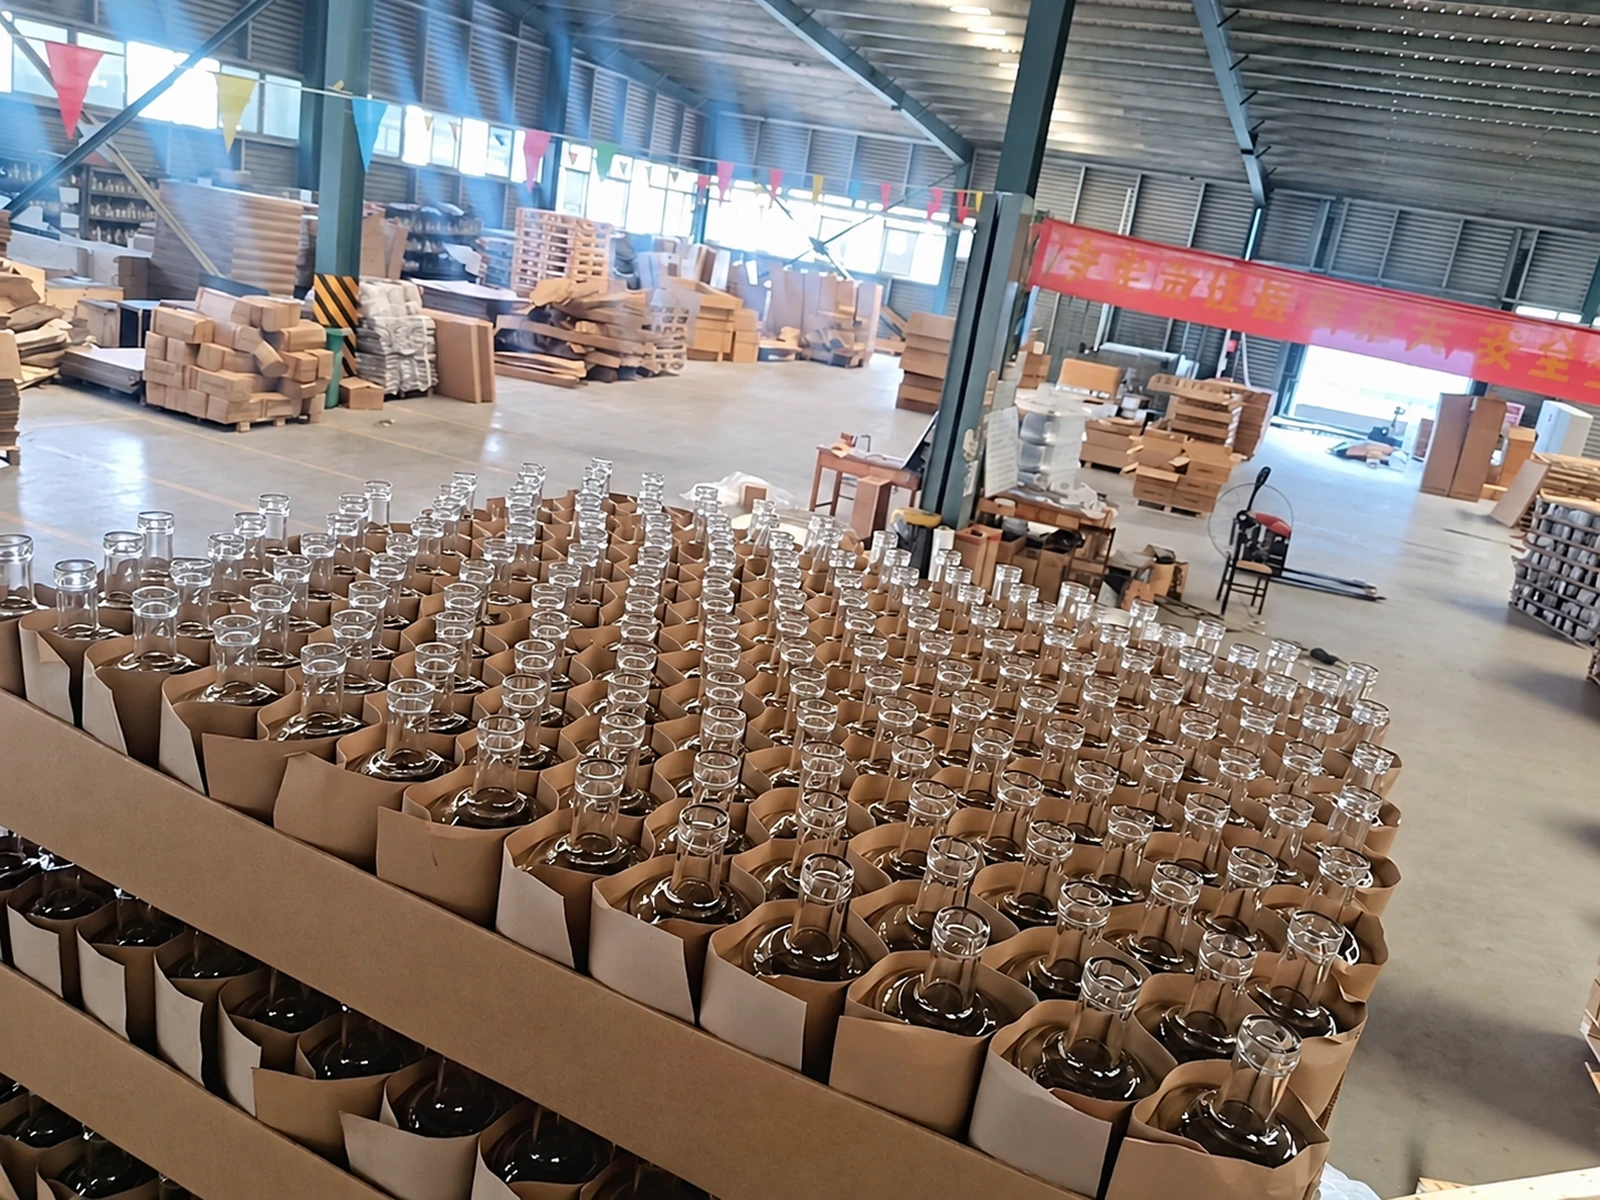
¿Por qué “embalaje estándar” no significa “embalar de cualquier manera”?
Utilizar el estándar normal de embalaje de la fábrica no significa simplemente colocar los productos dentro de una caja.
Estos métodos estándar son soluciones habituales desarrolladas a partir de años de experiencia en producción y envíos. Su objetivo es proporcionar una protección razonable a diferentes tipos de envase mientras se controlan el coste del embalaje y el volumen de transporte.
Por ejemplo, los separadores en los envases de vidrio se utilizan principalmente para reducir el contacto directo entre las piezas. Las bolsas de plástico empleadas en envases de plástico pueden disminuir el roce durante la manipulación y el transporte, además de ayudar a mantener limpia la superficie del producto.
Si el producto lleva un recubrimiento especial, estampado en caliente, una superficie de alto brillo u otro acabado más sensible al roce, también puede estudiarse una protección adicional según el proyecto.
Por tanto, la cuestión importante en el embalaje de transporte no es si “cuanto más material de embalaje, mejor”, sino si el método de embalaje actual es adecuado para este producto y para la modalidad de transporte prevista.
¿Cuándo debe confirmarse el marcado de expedición?
El marcado de expedición normalmente no debe dejarse para cuando toda la producción ya esté terminada, sino que debe confirmarse claramente con el cliente antes de iniciar la producción en serie.
El cliente puede proporcionar información de la empresa, modelo del producto, número de pedido, número de caja u otros datos que deban aparecer en el cartón exterior. El formato concreto se ajusta a los requisitos de cada pedido.
Confirmar el marcado de expedición con antelación permite que la fábrica utilice directamente la información aprobada durante el embalaje y el encajado posteriores, evitando tener que modificar las cajas exteriores una vez terminada la producción.
Por ello, antes de iniciar formalmente la producción en serie, los requisitos del marcado de expedición deben confirmarse junto con el color, el logotipo, los procesos y los criterios de calidad del producto.
¿Es necesario paletizar el envío?
El uso de un palé normalmente no es una cuestión de calidad del producto, sino una parte de la disposición final del envío.
La cantidad del pedido, el volumen de las cajas, la modalidad de transporte, los requisitos del transitario y las condiciones de recepción del almacén del cliente pueden variar, por lo que no todos los pedidos tienen que paletizarse.
Antes del envío, la disposición real del transporte suele confirmarse con el cliente. Si el cliente, el transitario o el almacén exige palé, o si la modalidad de transporte elegida es más adecuada para carga paletizada, se puede organizar de esta manera.
Por tanto, la secuencia habitual es: confirmar los requisitos del producto y el marcado de expedición antes de la producción en serie, embalar el producto terminado según el estándar de la fábrica y, antes del envío, confirmar con el cliente si es necesario utilizar palé.
Aun así, generalmente recomendamos paletizar porque puede ayudar a proteger las botellas al reducir el movimiento dentro de las cajas y también puede disminuir el riesgo de que algunas cajas se separen o se pierdan.
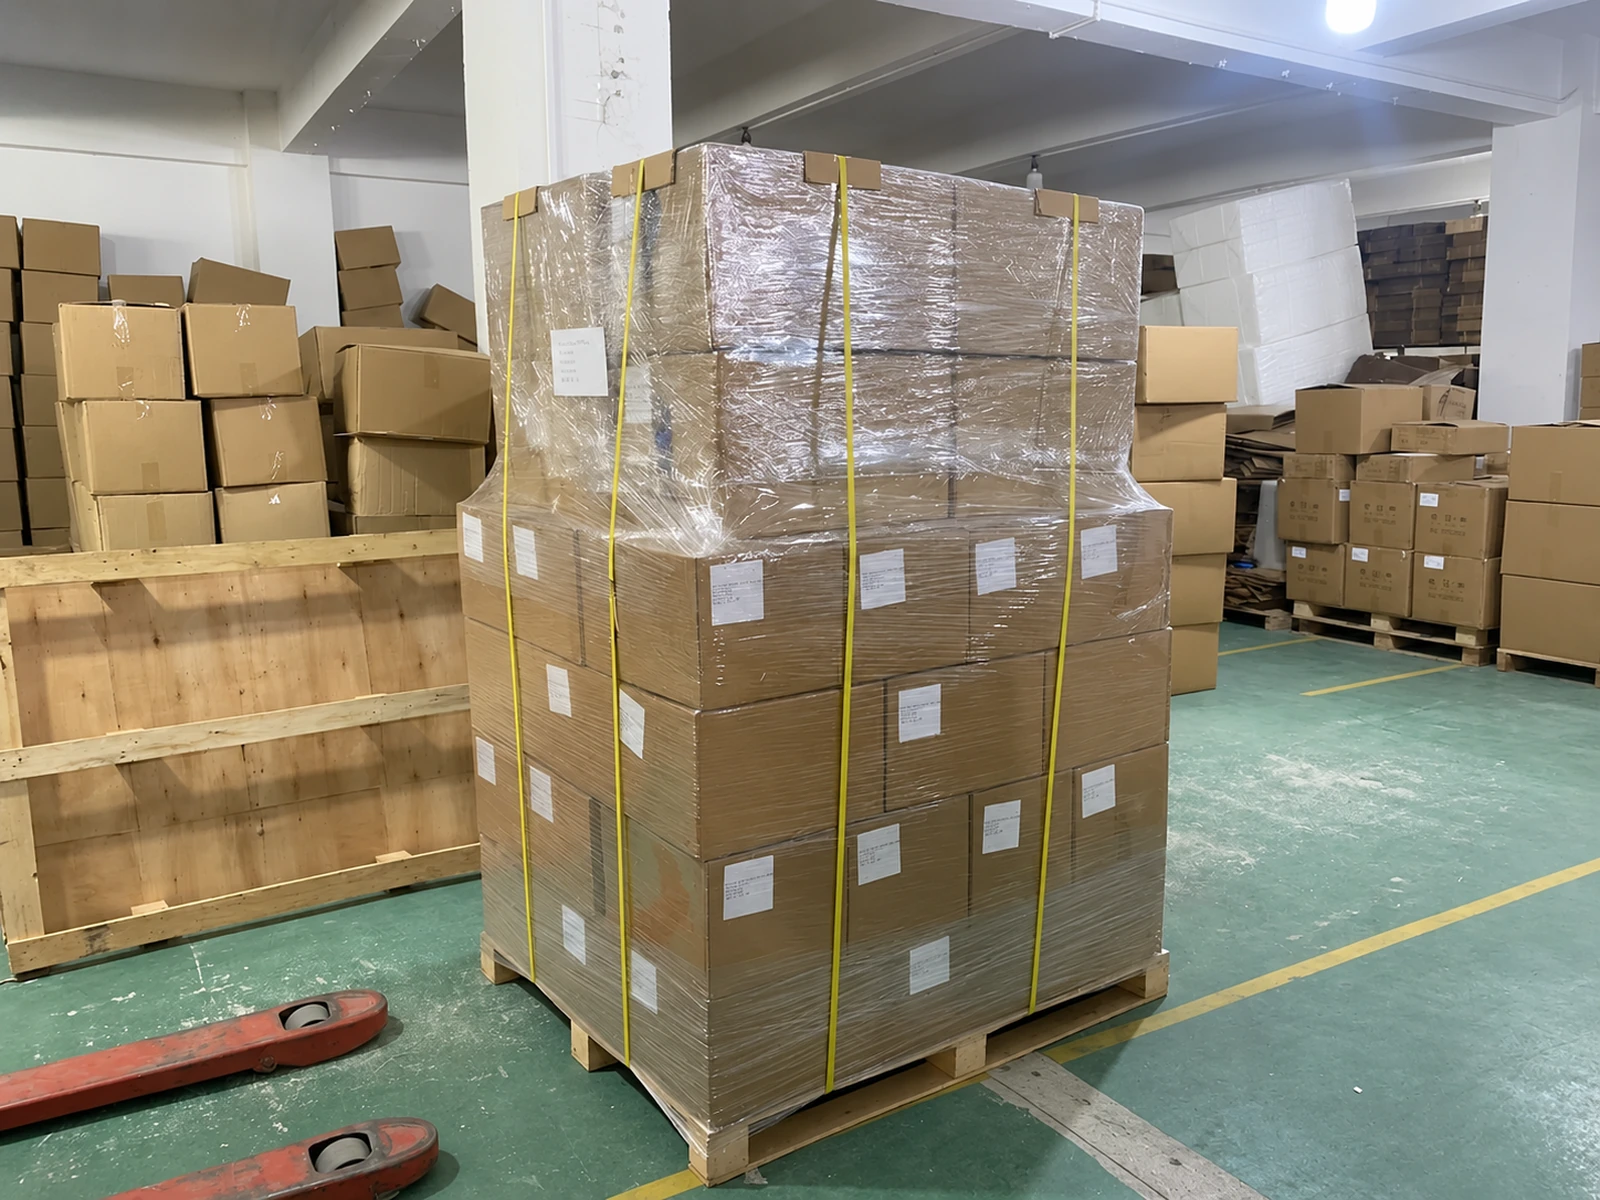
¿Qué diferencia hay entre la muestra de preproducción y la inspección de la producción en serie?
Estas dos etapas cumplen funciones completamente diferentes.
La muestra de preproducción se utiliza principalmente para confirmar cómo debe ser finalmente el envase personalizado. El cliente revisa el color, el logotipo, la impresión, los acabados, el tratamiento superficial y otros efectos personalizados importantes. Una vez aprobados, la fábrica utiliza esos estándares confirmados como base para la producción en serie.
La inspección de la producción en serie, por su parte, sirve principalmente para confirmar si la producción realmente fabricada se ha ejecutado de forma estable de acuerdo con el estándar aprobado.
Por tanto, el proceso normal no consiste en esperar hasta terminar la producción para volver a debatir qué color debe utilizarse o dónde debe colocarse el logotipo. Se toma la muestra de preproducción aprobada y los estándares relacionados como referencia para valorar si la producción final se encuentra dentro del margen aceptable.
En términos sencillos:
La muestra de preproducción define el estándar; la inspección de la producción en serie confirma si la producción ha seguido ese estándar.
¿Cómo debe elegir el cliente entre inspección por muestreo e inspección al 100 %?
No existe un único método de inspección adecuado para todos los pedidos de envases.
Si el proceso de producción está maduro, el cliente ha aprobado la muestra de preproducción y no existen requisitos visuales excepcionalmente estrictos, una inspección por muestreo razonable suele permitir un buen equilibrio entre calidad, eficiencia y coste.
Si el producto pertenece a una marca de gama alta o el cliente es especialmente exigente con el logotipo, el acabado superficial, el estampado en caliente u otros detalles visuales, puede acordarse con el proveedor un porcentaje de inspección mayor o, según el proyecto, una inspección al 100 %.
Sea cual sea el método elegido, lo más importante sigue siendo definir claramente el estándar de calidad con antelación.
Porque el método de inspección determina “cuánto se revisa”, mientras que el estándar de calidad determina “qué se considera realmente defectuoso”.
Si no existe un estándar de calidad definido previamente, incluso con una inspección al 100 % diferentes personas pueden juzgar de forma distinta si una misma marca ligera debe considerarse un defecto.
Preguntas frecuentes
Después de aprobar la muestra de preproducción, ¿hay que volver a confirmar el color de la producción?
Normalmente, la producción en serie sigue la muestra de preproducción aprobada y los requisitos de color del proyecto. La inspección comprueba principalmente si la producción real mantiene una uniformidad razonable con la muestra aprobada y si existen anomalías claras de color dentro de una misma producción, no vuelve a elegir el color en esta etapa.
Si una botella tiene un punto de moldeo muy pequeño, ¿se considera automáticamente defectuosa?
No necesariamente. Depende del estándar de calidad confirmado previamente por ambas partes. Una marca muy ligera en una zona poco visible que no afecte al uso normal ni a la presentación general puede no clasificarse como defecto. Un arañazo evidente, una deformación grave, un logotipo ausente o cualquier problema que afecte claramente al aspecto se encuentra en una situación diferente.
¿Puede una inspección al 100 % garantizar que no habrá ninguna unidad defectuosa?
La inspección al 100 % aumenta la cobertura de control y puede reducir aún más la probabilidad de que unidades claramente defectuosas entren en el envío final, pero no significa que la producción industrial en serie esté libre de tolerancias razonables o pequeñas variaciones. La inspección completa también se realiza según el estándar de calidad acordado y requiere más mano de obra, tiempo y coste.
¿Por qué la botella y la bomba se embalan por separado?
Muchos clientes necesitan realizar primero el llenado y después instalar la bomba, el tapón, el cuentagotas u otro cierre, por lo que los componentes correspondientes pueden embalarse por separado para el envío. Aunque se embalen por separado, su compatibilidad debe haberse confirmado antes de la producción en serie.
¿Es necesario volver a probar la función del producto después de terminar la producción en serie?
Normalmente, la estructura del producto, la compatibilidad de los componentes y las funciones principales ya deben haberse confirmado durante la aprobación de muestras y antes de la producción en serie. El control de calidad posterior se centra principalmente en la uniformidad de la producción y el control de defectos, no en volver a decidir si la estructura del producto es viable.
¿Cómo se colocan normalmente los envases cosméticos en cajas?
Normalmente, la fábrica utiliza sus métodos estándar establecidos para cada tipo de producto. Los envases de vidrio suelen utilizar separadores para reducir el contacto y los golpes, mientras que las botellas o los tarros de plástico se protegen con bolsas según el producto. Si el cliente tiene requisitos especiales de embalaje, pueden hablarse antes de la producción en serie.
¿Cuándo debe confirmarse el marcado de expedición?
Los requisitos del marcado de expedición se confirman normalmente con el cliente antes de la producción en serie, de modo que la fábrica pueda utilizar la información aprobada en las cajas exteriores posteriores en lugar de modificarlas cuando toda la producción ya esté terminada.
¿Todos los envíos necesitan palé?
No. El uso de palé depende de la cantidad del pedido, el tipo de producto, la modalidad de transporte, los requisitos del transitario y el almacén del cliente. Normalmente se confirma con el cliente antes del envío.
¿Cuándo debe solicitar el cliente un control de calidad más estricto?
Lo ideal es hacerlo durante el muestreo o antes de la producción en serie. Si el cliente necesita estándares visuales más estrictos, un mayor porcentaje de inspección o una inspección al 100 %, hablarlo con antelación permite al proveedor considerarlo junto con el presupuesto, el plazo, la producción y la organización del control de calidad, en lugar de añadir este requisito una vez terminada toda la producción.
¿Qué debe resolver realmente la inspección de calidad antes del envío?
En un proyecto de envases cosméticos bien desarrollado, antes de enviar la producción en serie no es necesario volver al principio y repetir todas las comprobaciones que ya se habían confirmado.
En esta etapa, lo más importante es confirmar: ¿Se ha producido el pedido de acuerdo con la muestra de preproducción aprobada? ¿Se mantiene el conjunto de la producción dentro del estándar de calidad acordado previamente por ambas partes? ¿Y puede controlarse la presencia de defectos evidentes dentro de un margen razonable mediante inspección por muestreo o mediante una inspección más estricta solicitada por el cliente?
Una vez terminada la producción, los productos se protegen y se colocan en cajas según el estándar normal de la fábrica para el tipo de envase correspondiente. Los envases de vidrio suelen utilizar separadores y los de plástico, bolsas según el producto. El marcado de expedición se confirma con el cliente antes de la producción en serie y la necesidad de utilizar palé se acuerda antes del envío según la modalidad real de transporte.
Un control de calidad profesional no consiste en prometer que “cada botella estará absolutamente libre de cualquier mínima marca”, porque la producción industrial en serie implica tolerancias razonables. Lo más importante es confirmar antes de la producción la muestra de preproducción, el color, los acabados, el tratamiento superficial, los criterios de defecto y otros requisitos clave, y después fabricar e inspeccionar la producción de forma estable conforme a esos estándares.
De esta manera, el cliente no recibe una producción teóricamente “absolutamente perfecta”, sino una serie de envases cosméticos con estándares de calidad claros, resultados de producción estables, un método de inspección controlable y conformidad con los requisitos ya acordados por ambas partes.