Wenn ein individuelles Kosmetikverpackungsprojekt in die Serienproduktion geht, lautet die zentrale Frage für den Einkäufer normalerweise nicht mehr „Funktioniert diese Flasche?“, sondern ob die tatsächlich produzierte Serie dem zuvor freigegebenen Vorserienmuster entspricht, ob Farbe, Druck, Oberflächenveredelung und Gesamterscheinung stabil bleiben und welche leichten Abweichungen noch innerhalb einer angemessenen Fertigungstoleranz liegen bzw. was tatsächlich als fehlerhaft einzustufen ist.
Bei einem normalen kundenspezifischen Verpackungsprojekt sollten Farbe, Logo, Druck, Heißfolienprägung, Beschichtung, Mattierung, matte Oberflächen oder andere Oberflächeneffekte in der Regel bereits in der Phase des Vorserienmusters bestätigt werden. Nach der Freigabe nutzt die Fabrik das genehmigte Vorserienmuster, die Produktspezifikation und die zugehörigen Prozessanforderungen als wichtige Referenzen für die Serienproduktion.
Die Qualitätskontrolle in der Serienproduktion dient daher nicht dazu, erneut zu entscheiden, wie das Produkt aussehen soll. Sie soll bestätigen, ob die tatsächlich produzierte Charge stabil innerhalb der von beiden Seiten bereits bestätigten Standards liegt.
Welcher Standard gilt für die Serienproduktion nach Freigabe des Vorserienmusters?
Bei einem kundenspezifischen Projekt sind Pantone-Farbe, Grafikdatei, Prozessanforderungen und Produktspezifikationen wichtig. Sobald die eigentliche Serienproduktion beginnt, ist das freigegebene physische Vorserienmuster jedoch häufig eine der direktesten und wichtigsten Referenzen.
Der Grund ist einfach: Dieselbe Pantone-Farbe kann auf unterschiedlichen Materialien, bei unterschiedlicher Transparenz und auf verschiedenen Oberflächen anders wirken. Auch dasselbe Logo kann auf einer normalen glänzenden Flasche, einer mattierten Flasche oder einer beschichteten Flasche unterschiedlich erscheinen. Nach der Freigabe des Vorserienmusters wird die Serienproduktion deshalb normalerweise nach dem genehmigten realen Ergebnis ausgeführt, einschließlich Farbe, Logoposition, Druck, Heißfolienprägung, Beschichtung und weiteren Oberflächenbehandlungen.
Die Freigabe eines Vorserienmusters bedeutet daher nicht nur, dass „der Kunde ein Muster gesehen hat“. Sie legt vielmehr den praktischen Qualitätsstandard fest, an dem sich die spätere Serienproduktion orientieren soll.
Kann bei der Serienproduktion garantiert werden, dass jede einzelne Flasche vollkommen perfekt ist?
Bei industrieller Serienfertigung kann nicht davon ausgegangen werden, dass jede Flasche, jeder Tiegel, jede Tube, jede Pumpe oder jede Kappe in jedem kleinsten Detail vollkommen identisch ist.
Spritzguss, Blasformen, Druck, Sprühbeschichtung, Siebdruck und Heißfolienprägung unterliegen bei großen Produktionsmengen angemessenen Fertigungstoleranzen. Professionelle Qualitätskontrolle bedeutet daher nicht, dass Tausende oder Zehntausende Produkte theoretisch „absolut perfekt“ sein müssen. Entscheidend ist vielmehr, dass die Gesamtproduktion stabil innerhalb des von beiden Seiten bereits bestätigten und akzeptierten Qualitätsbereichs bleibt.
Ein sehr kleiner Formpunkt, eine äußerst leichte Reibspur oder eine geringe Oberflächenabweichung, die nur aus einem bestimmten Winkel und aus sehr kurzer Entfernung sichtbar ist, bedeutet beispielsweise nicht automatisch, dass das Produkt als fehlerhaft eingestuft werden muss.
Deutliche Kratzer, starke Verformungen, ein fehlendes Logo, großflächig unvollständiger Druck, eine klar vom Vorserienmuster abweichende Farbe oder andere Probleme, die die endgültige Präsentation sichtbar beeinträchtigen, sind dagegen eine andere Art von Qualitätsproblem.
Echte Qualitätskontrolle bedeutet nicht, jede Abweichung vollständig auszuschließen, sondern die Serienproduktion stabil innerhalb des vorab von beiden Seiten bestätigten akzeptablen Standards zu halten.
Was gilt tatsächlich als fehlerhaftes Produkt?
Unterschiedliche Kunden können unterschiedliche Qualitätsanforderungen haben. Deshalb sollte „fehlerhaft“ nicht einfach bedeuten, dass sich irgendwo auf der Verpackungsoberfläche irgendeine winzige Spur befindet.
Bei manchen Projekten stehen Kosten und allgemeine Stabilität stärker im Vordergrund, während hochwertige Hautpflegemarken für sichtbare Vorderseiten, Logos, Heißfolienprägung, Beschichtungen oder andere Veredelungen strengere Anforderungen stellen können. Dieselbe leichte Spur hat eine andere Wirkung, wenn sie sich auf der Unterseite einer Flasche oder in einem kaum sichtbaren Bereich befindet, als wenn sie direkt neben dem Frontlogo liegt.
Bei der Einstufung eines Fehlers sollten daher in der Regel die Sichtbarkeit, die Position sowie die Frage berücksichtigt werden, ob die normale Nutzung oder die endgültige Markenpräsentation beeinträchtigt wird.
Diese Qualitätsmaßstäbe sollten am besten bereits vor Beginn der Serienproduktion mit dem Kunden geklärt werden. Beispielsweise kann festgelegt werden, welche Farbabweichung akzeptabel ist, welche leichten Oberflächenspuren noch innerhalb eines angemessenen Bereichs liegen, welche Fälle aussortiert werden müssen und ob der Kunde für die sichtbare Vorderseite strengere Anforderungen hat.
Je früher diese Standards klar vereinbart werden, desto geringer ist die Wahrscheinlichkeit, dass nach der Produktion Streit entsteht, weil beide Seiten unter „perfekt“ etwas anderes verstehen.
Was ist der Unterschied zwischen Stichprobenkontrolle und 100-%-Kontrolle?
Bei den meisten normalen Bestellungen führt die Fabrik Qualitätsprüfungen nach ihren festgelegten Kontrollstandards durch. Übliche Verfahren sind die Stichprobenkontrolle und die 100-%-Kontrolle.
Die Stichprobenkontrolle eignet sich für die meisten regulären Produktionsaufträge. Nach einer festgelegten Methode wird eine bestimmte Anzahl von Produkten aus der Serienproduktion entnommen. Anhand dieser repräsentativen Muster werden Konsistenz und Qualitätszustand der gesamten Charge beurteilt. Im Vergleich zur Einzelprüfung jedes Produkts ist die Stichprobenkontrolle effizienter und hilft, Arbeits- und Zeitaufwand zu kontrollieren.
Wenn der Kunde besonders hohe Qualitätsanforderungen hat, etwa bei einer hochwertigen Marke mit sehr strengen Erwartungen an Flaschenoberfläche, Logo, Druck, Heißfolienprägung oder andere optische Details, kann projektbezogen ein höheres Prüfniveau oder sogar eine 100-%-Kontrolle vereinbart werden.
Bei einer 100-%-Kontrolle wird jedes Produkt einzeln geprüft. Dadurch sind mehr Personal und mehr Zeit erforderlich, und die Prüfkosten liegen in der Regel höher als bei einer normalen Stichprobenkontrolle. Der Vorteil besteht darin, dass die Wahrscheinlichkeit weiter reduziert werden kann, dass deutlich fehlerhafte Produkte in die endgültige Lieferung gelangen.
Eine 100-%-Kontrolle bedeutet jedoch nicht, dass bei industrieller Fertigung keinerlei kleinste Abweichungen vorkommen dürfen. Auch die Vollkontrolle erfolgt nach dem von beiden Seiten bestätigten Qualitätsstandard. Wenn eine sehr geringe Oberflächenabweichung bereits innerhalb des akzeptierten Bereichs liegt, wird sie nicht allein deshalb automatisch zum Fehler, weil eine 100-%-Kontrolle durchgeführt wird.
Die sinnvollere Reihenfolge lautet daher: Zuerst die Qualitätskriterien festlegen und anschließend je nach Kundenanforderung und Projekt entscheiden, ob eine Stichprobenkontrolle oder eine 100-%-Kontrolle eingesetzt wird.
Warum führen höhere Qualitätsanforderungen normalerweise zu höheren Prüfkosten?
Qualitätskontrolle ist selbst ein Teil der Produktionskosten.
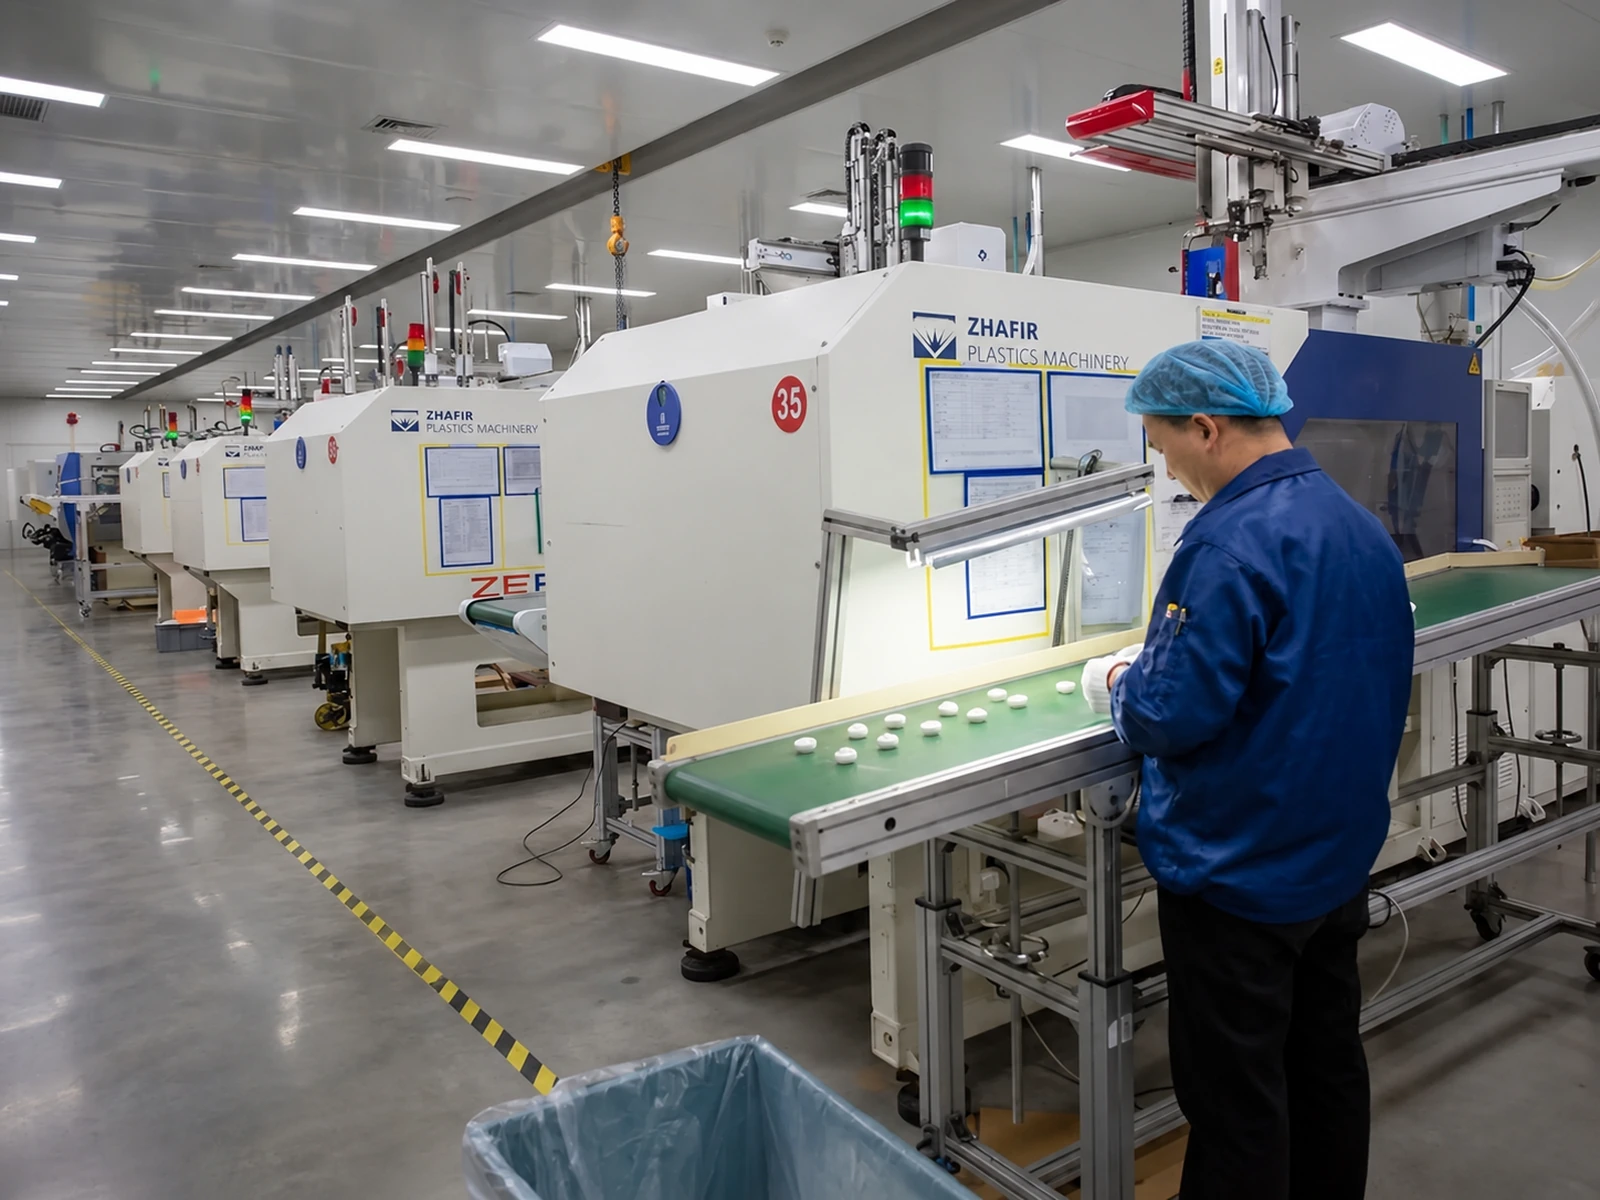
Bei einer Bestellung von 10.000 Stück muss bei einer normalen Stichprobenkontrolle nur ein repräsentativer Teil nach den festgelegten Regeln geprüft werden. Verlangt der Kunde dagegen, dass jedes Produkt hinsichtlich Flaschenkörper, Logo, Druck, Oberflächenveredelung und weiterer Details einzeln kontrolliert wird, muss die Fabrik mehr Prüfpersonal und mehr Zeit einplanen.
Einige Produkte müssen nach der Kontrolle außerdem erneut sortiert, neu in Beutel verpackt oder wieder in Kartons gepackt werden. Auch dadurch steigt der Arbeitsaufwand.
Bei der Wahl des Prüfniveaus sollten Kunden daher Markenpositionierung, Bestellmenge, Verkaufspreis des Produkts und die für das Projekt tatsächlich wichtigen Qualitätsmerkmale berücksichtigen. Bei hochwertigen Verpackungen kann eine strengere Prüfung sehr sinnvoll sein; für jeden Auftrag pauschal die höchste Prüfstufe zu verlangen, ist jedoch nicht immer die wirtschaftlich sinnvollste Lösung.
Wirksame Qualitätskontrolle bedeutet nicht einfach „je mehr Prüfung, desto besser“, sondern die Prüfressourcen dort einzusetzen, wo sie den größten Einfluss auf die endgültige Produktqualität des Kunden haben.
Was wird bei der Qualitätskontrolle der Serienproduktion hauptsächlich geprüft?
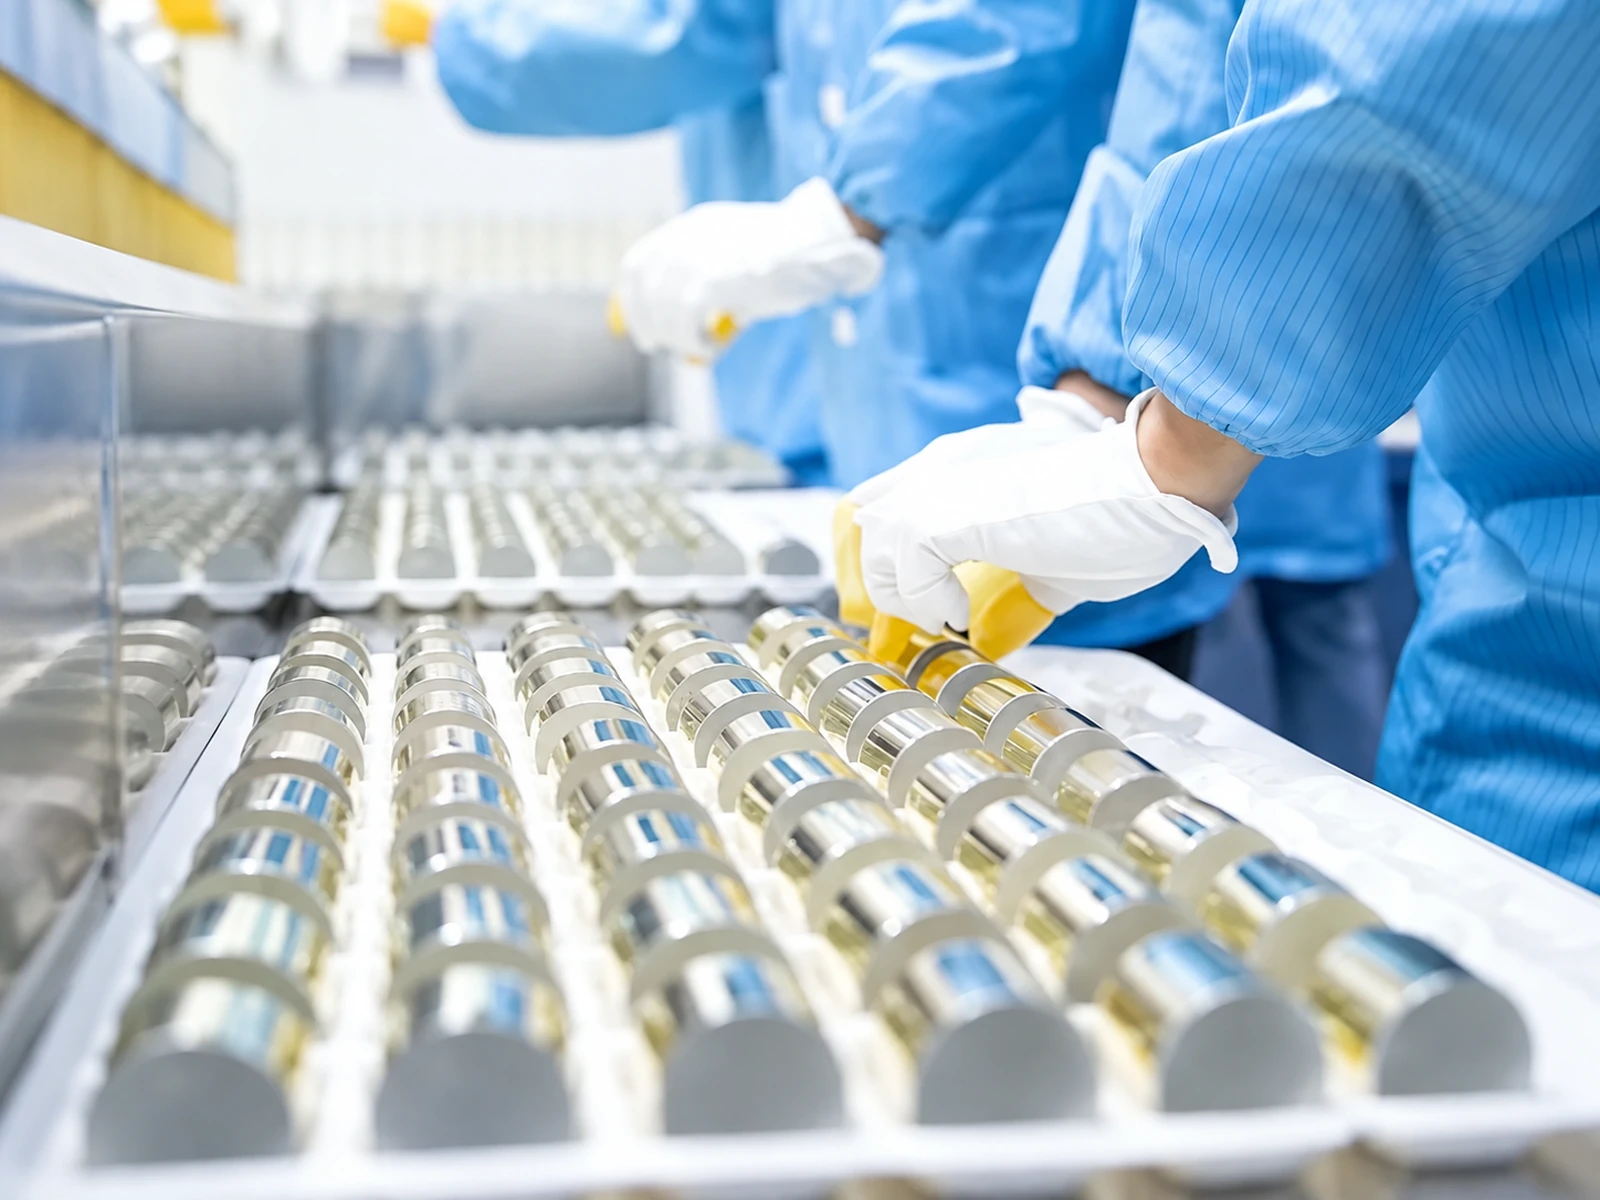
Da Farbe, Logo, Oberflächenveredelung und die grundlegende Produktstruktur bereits in der Phase des Vorserienmusters bestätigt wurden, sollte sich die Qualitätskontrolle der Serienproduktion stärker auf Produktionskonsistenz und die Kontrolle deutlich fehlerhafter Produkte konzentrieren.
Geprüft wird beispielsweise, ob die Farbe der Serienware insgesamt dem freigegebenen Vorserienmuster entspricht, ob innerhalb derselben Charge auffällige Helligkeits- oder Farbtonunterschiede auftreten, ob Siebdruck, Heißfolienprägung oder andere Veredelungen deutliche Fehlstellen, Verschiebungen oder Verschmutzungen aufweisen, ob die Flaschenoberfläche klare Kratzer, starke Formpunkte, Verformungen oder ungewöhnliche Oberflächeneffekte zeigt und ob Produkte aus unterschiedlichen Produktionschargen oder Kartons angemessen konsistent bleiben.
Bei kundenspezifischen Verpackungen ist Konsistenz häufig wichtiger, als eine einzelne „am besten aussehende Flasche“ herauszusuchen.
Der Kunde kauft am Ende Tausende oder Zehntausende Einheiten. Entscheidend ist deshalb, die gesamte Produktion stabil innerhalb des Qualitätsbereichs zu halten, den beide Seiten bereits bestätigt haben.
Eine einfache Logik für die Kontrolle vor dem Versand
Bei einem kundenspezifischen Kosmetikverpackungsprojekt, dessen Vorserienmuster bereits freigegeben wurde, kann sich die Kontrolle vor dem Versand auf einige zentrale Punkte konzentrieren.
| Prüfbereich | Wichtigster Bestätigungspunkt |
|---|---|
| Übereinstimmung mit dem Vorserienmuster | Ob Farbe, Logo, Druck, Heißfolienprägung, Oberflächenveredelung und weitere Details innerhalb des bestätigten Bereichs liegen |
| Optische Qualität | Ob deutliche Kratzer, starke Formpunkte, Verschmutzungen, Verformungen oder andere Abweichungen außerhalb des Standards vorhanden sind |
| Chargenkonsistenz | Ob zwischen den stichprobenartig geprüften Produkten auffällige Unterschiede bei Farbe, Veredelung oder Erscheinungsbild bestehen |
| Komponenten und Menge | Ob Flasche, Pumpe, Kappe, Pipette und weitere Modelle sowie Mengen korrekt sind |
| Verpackungsweise | Ob der normale werkseitige Verpackungsstandard für das jeweilige Produkt eingehalten wurde |
| Versandkennzeichnung | Ob die vor der Serienproduktion bestätigten Angaben korrekt umgesetzt wurden |
| Palette | Vor dem Versand entsprechend der endgültigen Transportart und den Kundenanforderungen bestätigen |
Diese Tabelle ersetzt nicht den Qualitätsstandard des jeweiligen Projekts. Sie soll dem Kunden verdeutlichen, dass die Qualitätskontrolle der Serienproduktion nicht dazu dient, das Produkt erneut zu entwickeln, sondern zu bestätigen, dass der freigegebene Produktionsstandard stabil umgesetzt wurde.
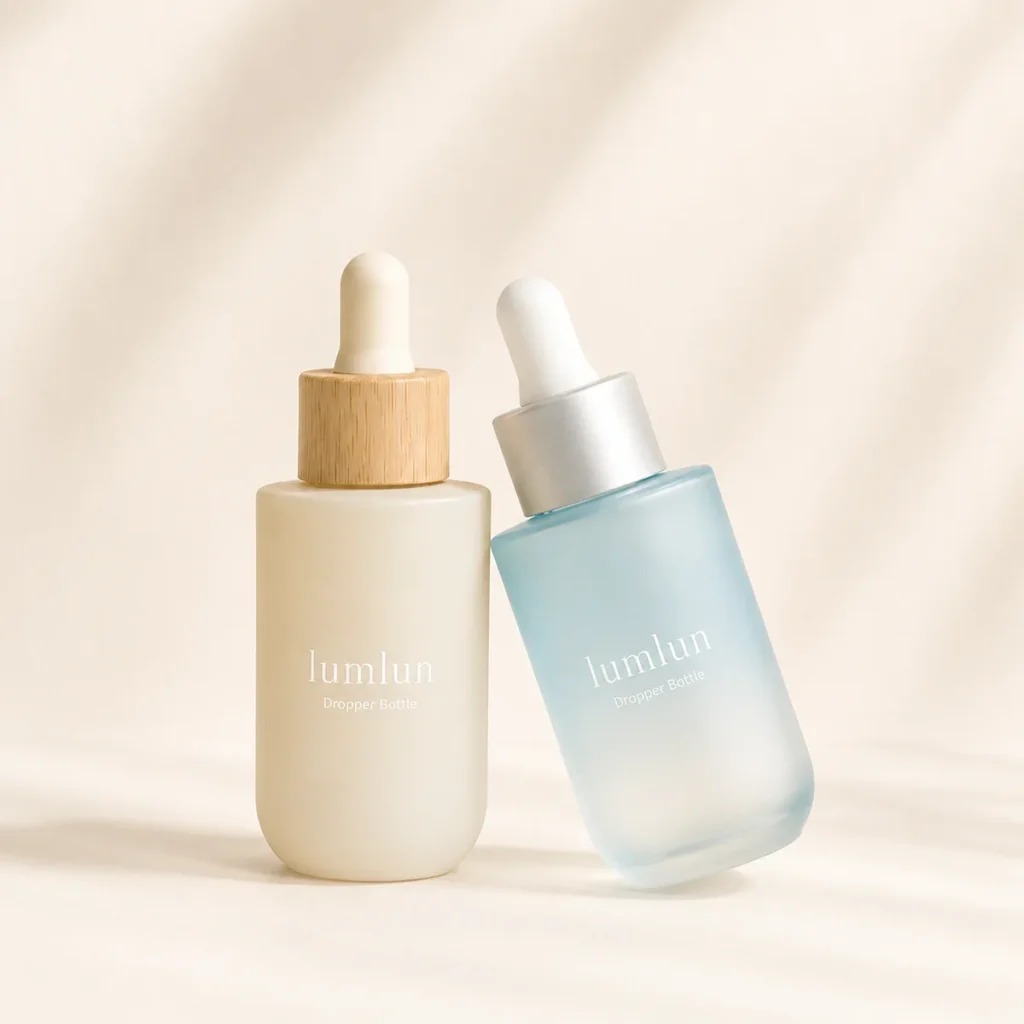
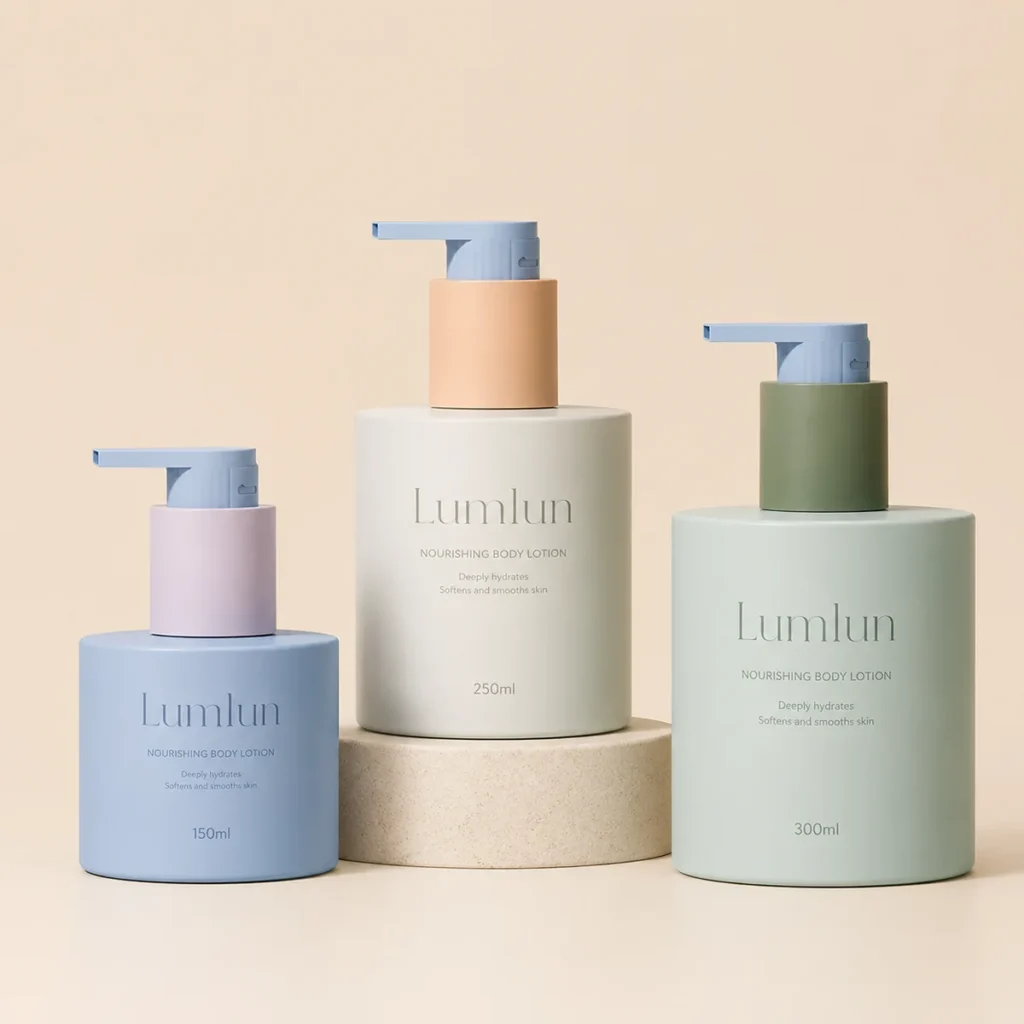
Sollten Produktfunktionen erst nach Abschluss der Serienproduktion geprüft werden?
In der Regel nicht.
Ob eine Pumpe ordnungsgemäß funktioniert, ein Zerstäuber das erwartete Sprühbild erzeugt, eine Pipette zur entsprechenden Flasche passt und unterschiedliche Komponenten korrekt zusammenpassen, sind Fragen der Produktstruktur und Grundfunktion, die normalerweise vor Beginn der Serienproduktion bestätigt werden sollten. Genau dafür sind unter anderem Lagermuster und Vorserienmuster wichtig.
Wenn ein Produkt ein offensichtliches strukturelles Problem aufweist, sollte dieses vor der Serienproduktion erkannt und gelöst werden, anstatt zunächst eine große Menge zu fertigen und erst bei der Endkontrolle vor dem Versand zu entscheiden, ob das Produkt überhaupt verwendbar ist.
Die Qualitätskontrolle nach der Serienproduktion sollte sich daher darauf konzentrieren, ob die Fertigung stabil umgesetzt wurde, und nicht eine vollständige Produktentwicklung erneut durchführen. Bei Projekten mit besonderen Anforderungen kann die Fabrik bestimmte Funktionen nach dem vereinbarten Standard weiterhin stichprobenartig kontrollieren. Das bleibt jedoch Teil der Qualitätskontrolle der Serienproduktion und bedeutet nicht, dass die Produktstruktur erst unmittelbar vor dem Versand zum ersten Mal bestätigt wird.
Warum werden viele Verpackungskomponenten getrennt verpackt?
Das hängt vom jeweiligen Produkt und vom Abfüllprozess des Kunden ab. Bei vielen Projekten für Kosmetikverpackungen wurden Flasche, Pumpe, Kappe, Pipette oder andere Komponenten bereits während der Bemusterung und vor der Serienproduktion aufeinander abgestimmt und bestätigt. Für den Versand werden sie jedoch getrennt verpackt, damit der Kunde anschließend abfüllen kann.
Üblicherweise füllt der Kunde zuerst die Rezeptur in die Flasche und montiert danach Pumpe, Kappe oder einen anderen Verschluss. Die getrennte Verpackung der Komponenten bedeutet daher nicht, dass sie vorher nicht aufeinander abgestimmt wurden, sondern dient dazu, den späteren Abfüll- und Montageprozess des Kunden zu unterstützen.
Der Lieferant muss sicherstellen, dass die gelieferten Komponenten genau der bereits bestätigten Kombination entsprechen. Nach der Abfüllung führt der Kunde die Endmontage nach seinem eigenen Produktionsablauf durch. Die tatsächliche Verpackungs- und Montageweise kann je nach Produkt unterschiedlich sein und richtet sich daher nach Produktstruktur und Abfüllmethode.
Wie wird Kosmetikverpackung aus der Serienproduktion normalerweise für den Versand verpackt?
Bei den meisten Bestellungen von Kosmetikverpackungen muss der Kunde keine Transportverpackung von Grund auf neu entwerfen. Normalerweise verpackt und kartoniert die Fabrik die Ware nach dem üblichen Standard für das jeweilige Produkt und verwendet entsprechend Material und Struktur einen geeigneten Grundschutz.
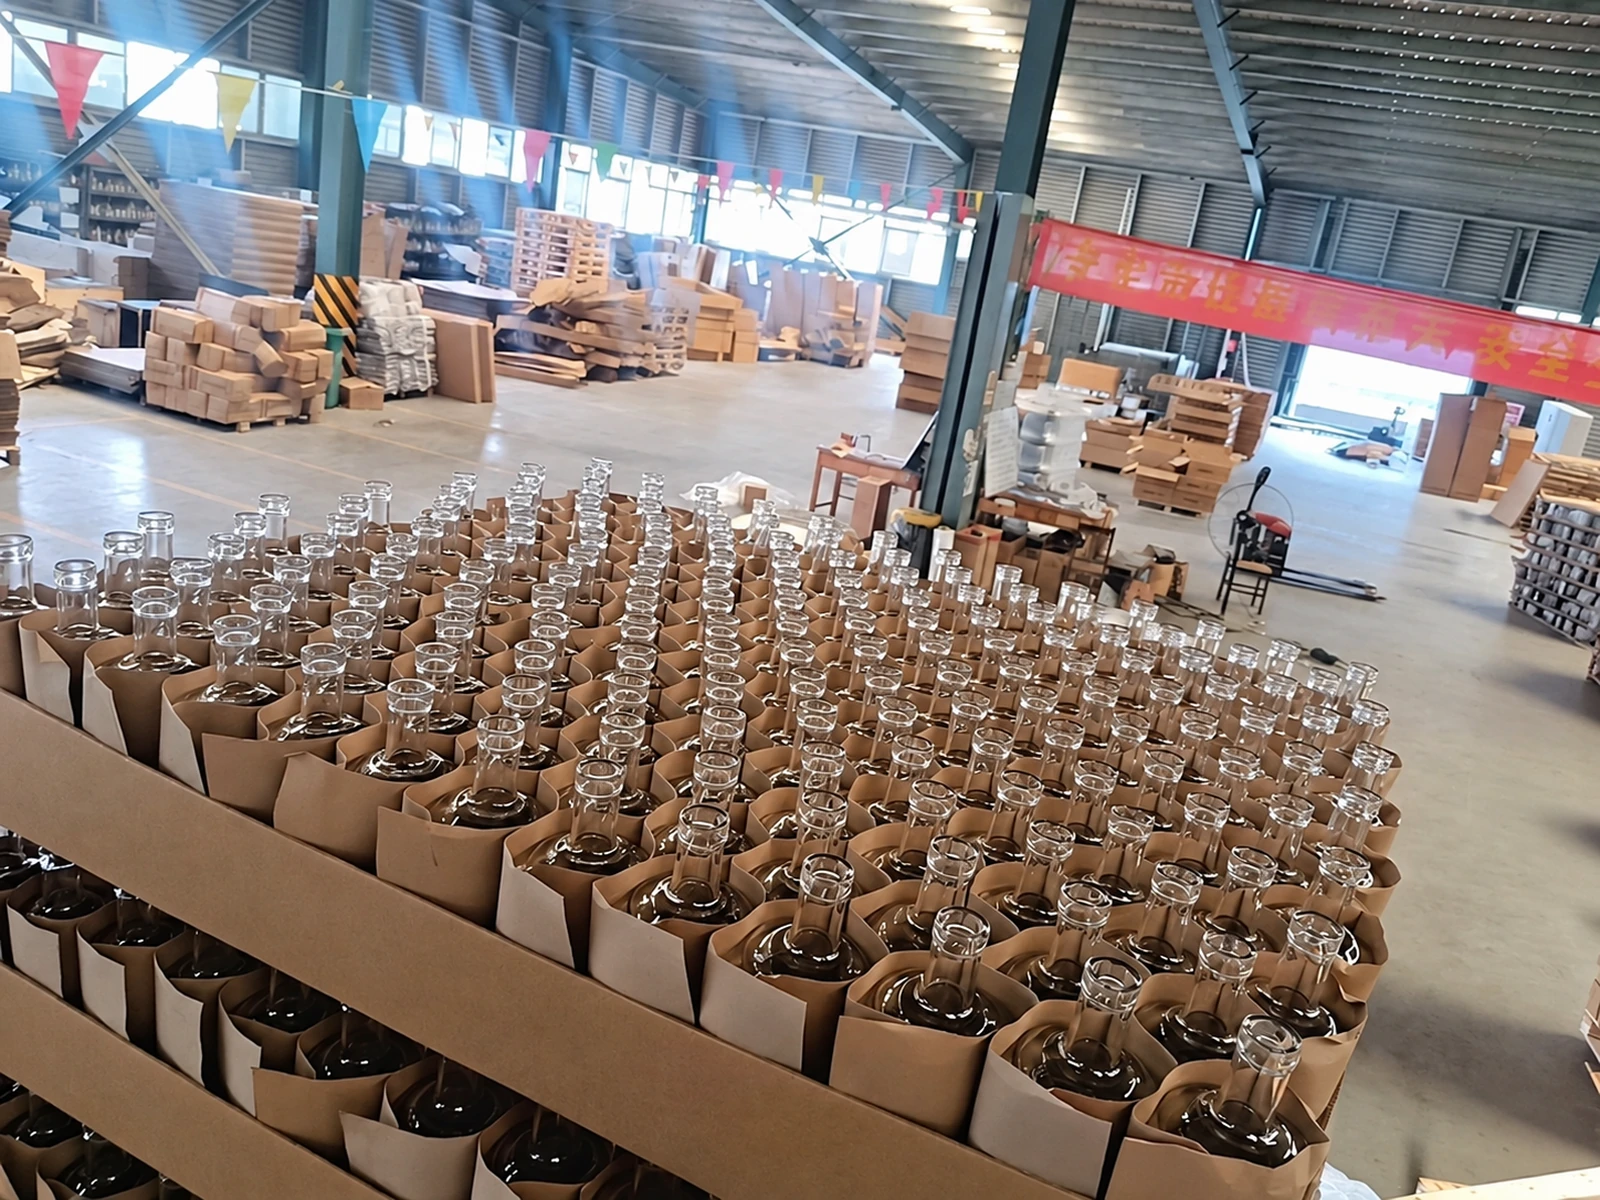
Glasflaschen oder Glastiegel müssen beispielsweise stärker vor direktem Kontakt und Stößen geschützt werden. Deshalb werden bei der normalen Verpackung häufig Kartontrennwände oder Trenneinsätze verwendet. Kunststoffflaschen, Kunststofftiegel oder andere Kunststoffverpackungen werden je nach Produkt normalerweise mit Kunststoffbeuteln oder PE-Beuteln geschützt und anschließend nach der üblichen werkseitigen Verpackungsmethode in Kartons gepackt.
Die Standardverpackung ist nicht für jedes Produkt gleich. Glasflaschen, Kunststoffflaschen, Pumpen, Kappen, Tuben oder Verpackungen mit besonderen Oberflächenbehandlungen können jeweils unterschiedliche übliche Verpackungsweisen der Fabrik erfordern.
Wenn der Kunde keine besonderen Anforderungen hat, reicht in der Regel die bewährte Standardverpackung der Fabrik aus. Benötigt der Kunde eine besondere Stückzahl pro Karton, Einzelverpackung oder zusätzlichen Schutz, kann dies ebenfalls vor der Serienproduktion abgestimmt werden.
Warum bedeutet Standardverpackung nicht „einfach irgendwie verpacken“?
Die Verwendung der normalen werkseitigen Verpackungsstandards bedeutet nicht, dass die Produkte einfach nur in einen Karton gelegt werden.
Diese Standardverpackungen sind bewährte Lösungen, die sich aus langjähriger Produktions- und Versanderfahrung entwickelt haben. Ihr Ziel ist es, verschiedene Verpackungstypen angemessen zu schützen und gleichzeitig Verpackungskosten und Transportvolumen zu kontrollieren.
Bei Glasverpackungen dienen Trennwände beispielsweise hauptsächlich dazu, direkten Kontakt zwischen den Glasteilen zu reduzieren. Kunststoffbeutel für Kunststoffverpackungen können die Reibung während Handhabung und Transport verringern und gleichzeitig helfen, die Produktoberfläche sauber zu halten.
Bei Produkten mit besonderer Beschichtung, Heißfolienprägung, Hochglanzoberfläche oder einer anderen reibungsempfindlicheren Veredelung kann je nach Projekt zusätzlicher Schutz besprochen werden.
Bei der Transportverpackung lautet die entscheidende Frage daher nicht, ob mehr Verpackungsmaterial grundsätzlich besser ist, sondern ob die gewählte Verpackungsweise zu diesem Produkt und zur vorgesehenen Versandart passt.
Wann sollte die Versandkennzeichnung bestätigt werden?
Die Versandkennzeichnung sollte normalerweise nicht erst besprochen werden, wenn die gesamte Produktion bereits abgeschlossen ist. Sie sollte vor Beginn der Serienproduktion mit dem Kunden eindeutig bestätigt werden.
Der Kunde kann Unternehmensinformationen, Produktmodell, Bestellnummer, Kartonnummer oder andere Angaben vorgeben, die auf dem Außenkarton erscheinen sollen. Das genaue Format richtet sich nach den Anforderungen der jeweiligen Bestellung.
Durch die frühzeitige Bestätigung der Versandkennzeichnung kann die Fabrik die genehmigten Informationen direkt bei der späteren Verpackung und Kartonierung verwenden. So müssen Außenkartons nicht nach Fertigstellung der Ware erneut geändert werden.
Vor Beginn der eigentlichen Serienproduktion sollten daher zusammen mit Farbe, Logo, Veredelung und Qualitätsanforderungen auch die Anforderungen an die Versandkennzeichnung bestätigt werden.
Muss die Ware für den Versand palettiert werden?
Ob eine Palette verwendet wird, ist normalerweise keine Frage der Produktqualität, sondern Teil der endgültigen Versandvereinbarung.
Bestellmenge, Kartonvolumen, Transportart, Anforderungen des Spediteurs und die Annahmebedingungen im Lager des Kunden können unterschiedlich sein. Deshalb muss nicht jede Bestellung palettiert werden.
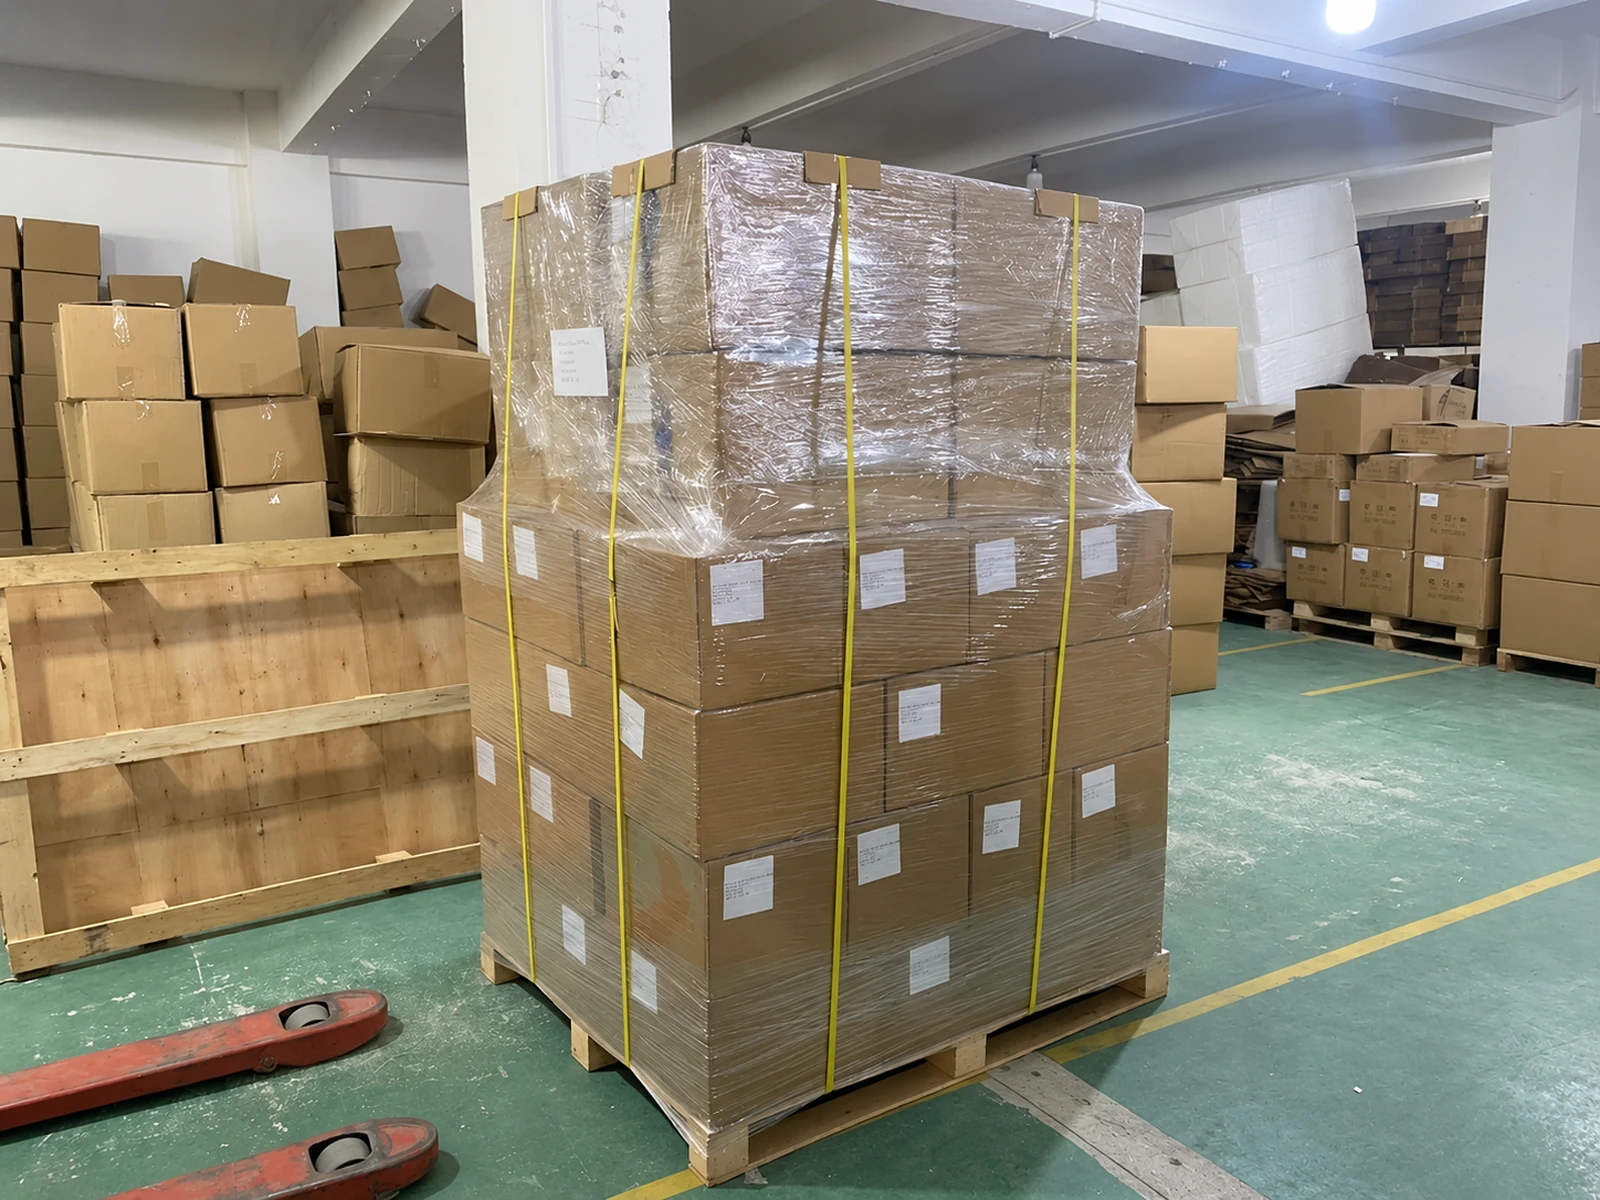
Vor dem Versand wird die tatsächliche Transportlösung normalerweise mit dem Kunden abgestimmt. Wenn Kunde, Spediteur oder Lager eine Palette verlangt oder die gewählte Versandart besser für palettierte Ware geeignet ist, kann die Palettierung entsprechend organisiert werden.
Der normale Ablauf lautet daher: Produktanforderungen und Versandkennzeichnung vor der Serienproduktion bestätigen, die fertige Ware nach dem Standard der Fabrik verpacken und vor dem tatsächlichen Versand klären, ob eine Palette benötigt wird.
Wir empfehlen Kunden in der Regel dennoch eine Palettierung, da sie die Flaschen schützen kann, indem Bewegungen innerhalb der Kartons reduziert werden, und zugleich das Risiko verringern kann, dass einzelne Kartons getrennt werden oder verloren gehen.
Was ist der Unterschied zwischen Vorserienmuster und Kontrolle der Serienproduktion?
Diese beiden Phasen haben völlig unterschiedliche Aufgaben.
Das Vorserienmuster dient hauptsächlich dazu zu bestätigen, wie die endgültige kundenspezifische Verpackung aussehen soll. Der Kunde bestätigt Farbe, Logo, Druck, Veredelung, Oberflächenbehandlung und weitere wichtige kundenspezifische Effekte. Nach der Freigabe verwendet die Fabrik diese bestätigten Standards als Grundlage für die Serienproduktion.
Die Kontrolle der Serienproduktion bestätigt dagegen hauptsächlich, ob die tatsächlich produzierte Charge stabil nach dem freigegebenen Standard umgesetzt wurde.
Der normale Ablauf besteht daher nicht darin, nach Fertigstellung der Serienproduktion erneut darüber zu diskutieren, welche Farbe verwendet werden soll oder wo das Logo platziert wird. Stattdessen werden das freigegebene Vorserienmuster und die zugehörigen Standards verwendet, um zu beurteilen, ob die fertige Serie innerhalb des akzeptablen Bereichs liegt.
Vereinfacht gesagt:
Das Vorserienmuster definiert den Standard; die Kontrolle der Serienproduktion bestätigt, ob die Produktion nach diesem Standard ausgeführt wurde.
Wie sollten Kunden zwischen Stichprobenkontrolle und 100-%-Kontrolle wählen?
Es gibt keine Kontrollmethode, die für jede Verpackungsbestellung gleichermaßen geeignet ist.
Wenn der Produktionsprozess ausgereift ist, der Kunde das Vorserienmuster freigegeben hat und keine außergewöhnlich strengen optischen Anforderungen bestehen, kann eine angemessene Stichprobenkontrolle Qualität, Effizienz und Kosten in der Regel gut ausbalancieren.
Bei einer hochwertigen Marke oder wenn der Kunde gegenüber Logo, Oberflächenveredelung, Heißfolienprägung oder anderen optischen Details besonders sensibel ist, kann mit dem Lieferanten ein höherer Prüfumfang oder je nach Projekt eine 100-%-Kontrolle vereinbart werden.
Unabhängig von der gewählten Methode bleibt der wichtigste Punkt, den Qualitätsstandard im Voraus eindeutig festzulegen.
Denn die Kontrollmethode bestimmt, „wie viel geprüft wird“, während der Qualitätsstandard bestimmt, „was überhaupt als fehlerhaft gilt“.
Ohne vorab vereinbarten Qualitätsstandard können selbst bei einer 100-%-Kontrolle unterschiedliche Prüfer dieselbe leichte Spur unterschiedlich bewerten.
Häufig gestellte Fragen
Muss die Farbe der Serienproduktion nach Freigabe des Vorserienmusters erneut bestätigt werden?
Normalerweise wird die Serienproduktion nach dem freigegebenen Vorserienmuster und den Farbanforderungen des Projekts durchgeführt. Bei der Qualitätskontrolle wird vor allem geprüft, ob die tatsächliche Produktion angemessen mit dem freigegebenen Muster übereinstimmt und ob innerhalb derselben Charge auffällige Farbabweichungen vorkommen. Die Farbe wird in dieser Phase nicht erneut ausgewählt.
Gilt eine Flasche mit einem sehr kleinen Formpunkt automatisch als fehlerhaft?
Nicht unbedingt. Ob es sich um einen Fehler handelt, richtet sich nach dem von beiden Seiten im Voraus bestätigten Qualitätsstandard. Eine sehr leichte Spur an einer unauffälligen Stelle, die weder die normale Nutzung noch die Gesamtpräsentation beeinträchtigt, muss nicht zwingend als fehlerhaft gelten. Deutliche Kratzer, starke Verformungen, ein fehlendes Logo oder andere klar sichtbare Beeinträchtigungen sind anders zu bewerten.
Kann eine 100-%-Kontrolle garantieren, dass überhaupt keine fehlerhaften Produkte vorhanden sind?
Eine 100-%-Kontrolle erhöht die Prüfabdeckung und kann die Wahrscheinlichkeit weiter verringern, dass deutlich fehlerhafte Produkte in die endgültige Lieferung gelangen. Sie bedeutet jedoch nicht, dass industrielle Serienfertigung keinerlei angemessene Toleranzen oder kleinste Abweichungen aufweist. Auch die Vollkontrolle erfolgt nach dem vereinbarten Qualitätsstandard und verursacht zusätzlich Personal-, Zeit- und Kostenaufwand.
Warum werden Flasche und Pumpe getrennt verpackt?
Viele Kunden müssen zuerst abfüllen und anschließend Pumpe, Kappe, Pipette oder einen anderen Verschluss montieren. Deshalb können die entsprechenden Komponenten für den Versand getrennt verpackt werden. Obwohl sie getrennt verpackt sind, sollte ihre Kompatibilität bereits vor der Serienproduktion bestätigt worden sein.
Müssen Produktfunktionen nach Abschluss der Serienproduktion erneut getestet werden?
Normalerweise sollten Produktstruktur, Kompatibilität der Komponenten und die wichtigsten Funktionen bereits während der Musterfreigabe und vor der Serienproduktion bestätigt worden sein. Die Qualitätskontrolle nach der Produktion konzentriert sich hauptsächlich auf Produktionskonsistenz und Fehlerkontrolle und nicht darauf, erneut zu entscheiden, ob die Produktstruktur grundsätzlich funktioniert.
Wie werden Kosmetikverpackungen normalerweise kartoniert?
Normalerweise verwendet die Fabrik für unterschiedliche Produkte ihre bewährten Standardverpackungen. Bei Glasverpackungen werden häufig Trennwände eingesetzt, um Kontakt und Stöße zu reduzieren. Kunststoffflaschen oder -tiegel werden je nach Produkt mit Kunststoffbeuteln geschützt. Besondere Verpackungsanforderungen des Kunden können vor der Serienproduktion abgestimmt werden.
Wann sollte die Versandkennzeichnung bestätigt werden?
Die Anforderungen an die Versandkennzeichnung werden normalerweise vor der Serienproduktion mit dem Kunden bestätigt, damit die Fabrik die genehmigten Angaben später direkt für die Außenkartons verwenden kann, anstatt nach Abschluss der Produktion Kartons erneut zu ändern.
Muss jede Lieferung palettiert werden?
Nein. Ob eine Palette verwendet wird, hängt von Bestellmenge, Produkttyp, Transportart, Anforderungen des Spediteurs und dem Lager des Kunden ab. Dies wird in der Regel vor dem Versand mit dem Kunden bestätigt.
Wann sollte ein Kunde strengere Qualitätsanforderungen anfordern?
Am besten bereits während der Bemusterung oder vor der Serienproduktion. Benötigt der Kunde strengere optische Standards, einen höheren Prüfumfang oder eine 100-%-Kontrolle, kann der Lieferant dies bei frühzeitiger Abstimmung gemeinsam mit Angebot, Lieferzeit, Produktion und Qualitätskontrolle berücksichtigen, anstatt die Anforderungen erst nach Fertigstellung der gesamten Produktion zu ergänzen.
Was sollte die Qualitätskontrolle vor dem Versand tatsächlich klären?
Bei einem ausgereiften Kosmetikverpackungsprojekt muss vor dem Versand der Serienware nicht wieder ganz von vorn begonnen und alles erneut geprüft werden, was bereits zuvor bestätigt wurde.
In dieser Phase sind vielmehr folgende Fragen entscheidend: Wurde die Serienware nach dem freigegebenen Vorserienmuster produziert? Bleibt die gesamte Charge innerhalb des im Voraus von beiden Seiten bestätigten Qualitätsstandards? Und können durch Stichprobenkontrolle oder eine vom Kunden gewünschte strengere Kontrolle deutlich fehlerhafte Produkte innerhalb eines angemessenen Rahmens gehalten werden?
Nach der Produktion werden die Produkte entsprechend dem normalen werkseitigen Verpackungsstandard für den jeweiligen Verpackungstyp geschützt und kartoniert. Glasverpackungen verwenden üblicherweise Trennwände, Kunststoffverpackungen je nach Produkt Kunststoffbeutel. Die Versandkennzeichnung wird vor der Serienproduktion mit dem Kunden bestätigt; ob eine Palette erforderlich ist, wird vor dem Versand anhand der tatsächlichen Transportlösung abgestimmt.
Professionelle Qualitätskontrolle bedeutet nicht, zu versprechen, dass „jede einzelne Flasche keinerlei winzige Spur aufweist“. Industrielle Serienfertigung beinhaltet naturgemäß angemessene Toleranzen. Wichtiger ist, Vorserienmuster, Farbe, Veredelung, Oberflächenbehandlung, Kriterien für fehlerhafte Produkte und weitere zentrale Anforderungen vor der Produktion eindeutig zu bestätigen und anschließend die Serienware konsequent nach diesen Standards zu fertigen und zu prüfen.
Auf diese Weise erhält der Kunde keine theoretisch „absolut perfekte“ Charge, sondern eine Serie von Kosmetikverpackungen mit klar definierten Qualitätsstandards, stabilen Produktionsergebnissen, kontrollierbarer Prüfmethode und Übereinstimmung mit den bereits von beiden Seiten bestätigten Anforderungen.